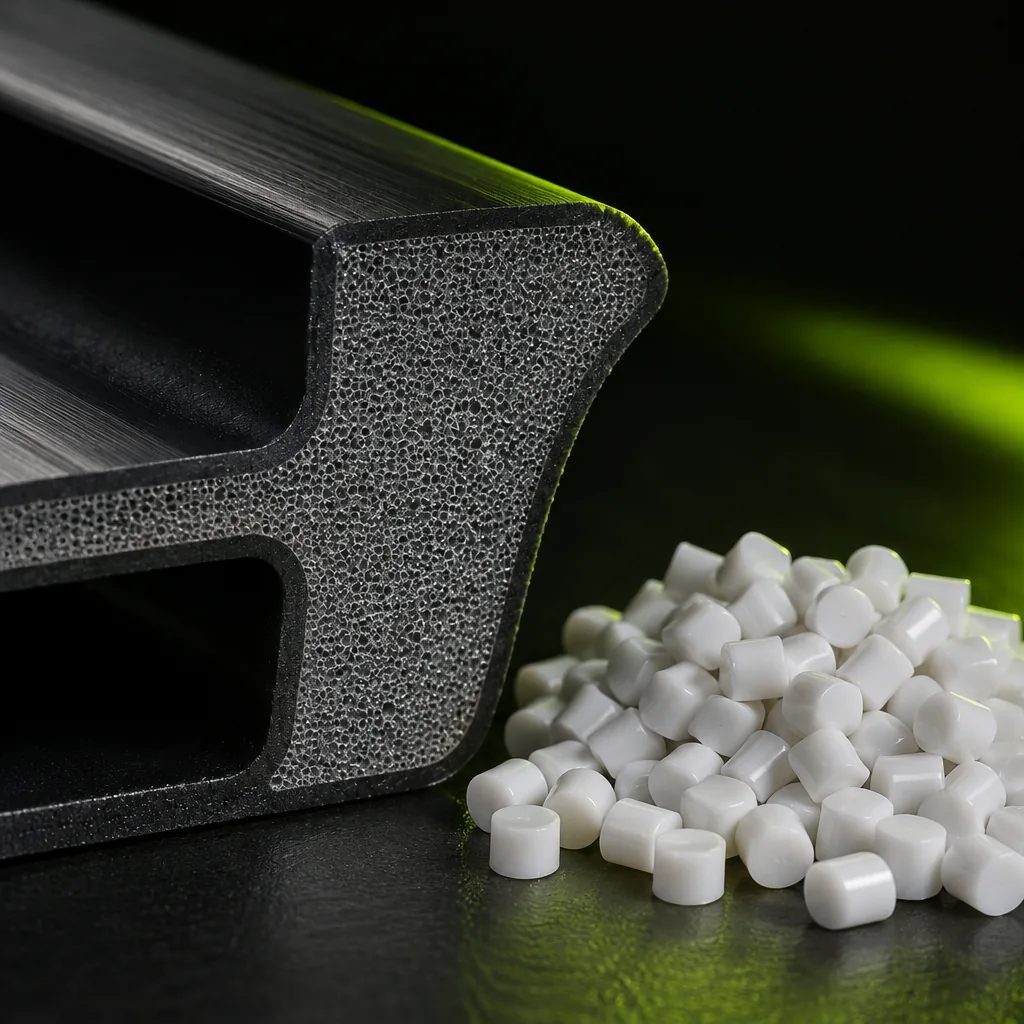
Das Schäummittel-Masterbatch (Foaming / chemisches Treibmittel) ist ein leistungsstarkes funktionelles Additivkonzentrat, das sich bei Erreichen der Kunststoffverarbeitungstemperatur kontrolliert zersetzt und in der Polymerschmelze mikroskopisch kleine, homogene Gaszellen bildet. Es wird in Spritzguss-, Profil-, Rohr-, Platten- und WPC-Extrusionslinien eingesetzt, um sowohl die Produktqualität zu steigern als auch den Rohstoffverbrauch direkt zu senken.
Mit der Kompetenz in der Polymeradditivtechnik, die unser Gruppenunternehmen Colorex seit 2006 entwickelt hat, produziert Erk-Han endotherme, exotherme und hybride (Endo/Exo) Schäummittel-Masterbatch-Formulierungen, die auf unterschiedliche Schmelztemperaturen und Prozessanforderungen zugeschnitten sind. Ohne zusätzliche Investitionen in Ihren vorhandenen Werkzeug- und Maschinenpark beseitigt es Einfallstellen (Sink Marks), verkürzt die Zykluszeit und senkt Ihre Produktionskosten pro Tonne spürbar.
Alle unsere Produktgruppen finden Sie auf der Startseite von Erk-Han.
Erk-Han Schäummittel-Masterbatch-Typen
1. Endotherme Schäummittel-Masterbatches
FunktionsprinzipNimmt bei der Zersetzung Wärme aus der Umgebung auf und setzt überwiegend Kohlendioxid (CO₂) frei.
Technische VorteileErzeugt eine sehr feine, geschlossene und homogene Mikrozellstruktur. Erhöht die Abkühlgeschwindigkeit und verkürzt so die Zykluszeit (Cycle Time), minimiert das Risiko von Silberschlieren (Splay) an der Oberfläche und ist geruchlos.
Empfohlene EinsatzbereicheAnwendungen mit Lebensmittelkontakt, Spritzgussteile mit hohen Oberflächenanforderungen, Beseitigung von Einfallstellen, mehrschichtige schallgedämmte Abwasserrohre, PP/PS-Platten und WPC-Profile.
2. Exotherme Schäummittel-Masterbatches
FunktionsprinzipGibt bei der Zersetzung Wärme nach außen ab und erzeugt überwiegend Stickstoff (N₂) unter hohem Druck.
Technische VorteileLiefert bei gleicher Dosierung eine höhere Gasausbeute (hohes Expansions- bzw. Aufschäumverhältnis). Ermöglicht eine starke Gewichtsreduzierung und niedrige Dichte bei dickwandigen Teilen.
Empfohlene EinsatzbereichePVC-Schaumprofile mit hoher angestrebter Dichtereduzierung, dickwandige technische Spritzgussteile, Schuhsohlen, Kabelfüllungen und Extrusionsanwendungen mit hoher Expansion.
3. Endo / Exo Hybrid-Schäummittel-Masterbatches
FunktionsprinzipVereint die Feinzell-Nukleierungswirkung des endothermen Systems mit dem hohen Gasdruck des exothermen Systems in einem einzigen Granulat.
Empfohlene EinsatzbereichePVC/WPC-Bauprofile, bei denen sowohl hohe Gewichtseinsparung als auch eine glatte Außenoberfläche gefordert sind, Rohre mit mittlerer bis dicker Wandstärke und großvolumige Spritzguss-Kisten.
Die wichtigsten Vorteile für Ihren Produktionsbetrieb
10 % bis 25 % Rohstoff- und GewichtseinsparungSenkt die spezifische Dichte, ohne Volumen und Geometrie des Teils zu verändern; so produzieren Sie mit derselben Polymermenge mehr Stück oder Meter.
Beseitigung von Einfallstellen (Sink Marks) und Verzug (Warpage)Beseitigt durch den von innen wirkenden Mikrodruck vollständig die Einfallstellen, die durch Abkühlschwindung in dickwandigen Bereichen sowie hinter Rippen und Schraubdomen entstehen.
10–20 % kürzere Zykluszeit (Cycle Time)Insbesondere endotherme Formulierungen verkürzen die Kühl- und Nachdruckzeiten im Werkzeug und steigern so Ihre stündliche Produktionskapazität pro Maschine.
Geringere Schließkraft und EnergieeinsparungDas in der Schmelze gelöste Gas verbessert die Fließfähigkeit; durch Arbeiten mit geringerem Einspritz- und Schließdruck sinken Maschinenbelastung und Stromverbrauch.
Schall- und WärmedämmungDie geschlossene Mikrozellstruktur verbessert die akustische Dämmung bei schallgedämmten Abwasserrohren sowie die Wärmedämmleistung bei Bauprofilen und Platten.
Hervorragendes Steifigkeits-Gewichts-VerhältnisWährend die Teileoberflächen dicht (kompakt) bleiben, erzeugt der mikroporöse Kern einen Sandwich-Effekt, der die Biegesteifigkeit trotz geringeren Teilegewichts erhält.
Wichtigste Einsatzbereiche und Zielbranchen
SpritzgussDickwandige Haushaltswaren, Paletten, Kisten und Eimer, Gartenmöbel, Möbelfüße und -zubehör, technische Automobil- und Haushaltsgeräteteile, Kleiderbügel, Bürstenstiele.
RohrextrusionMittlere Schaumschicht mehrschichtiger (3-schichtiger) schallgedämmter Abwasserrohre, Kabelschutz- und Drainagerohre.
PVC- und WPC-ProfilextrusionFensterbänke, Sockelleisten, Wand-/Deckenpaneele, Türzargen, WPC-Holz-Verbundwerkstoff-Terrassendielen und Fassadenverkleidungen.
Platten und ThermoformenGeschäumte PP-, PS- und PE-Platten, Verpackungstrenner, Dämmplatten und gewichtsreduzierte Thermoformbehälter.
Blasformen (Blow Molding) und SonderanwendungenDickwandige Kanister, Schwimmkörper, Schuhsohlen (EVA/PVC/TR) und die Herstellung synthetischer Korken/Stopfen.
Unterstützte Polymerträger
Erk-Han Schäummittel-Masterbatches werden mit Trägern formuliert, die vollständig auf die Verarbeitungstemperatur und den Basisrohstoff abgestimmt sind:
Styrol- und BaupolymerePS, HIPS, ABS, PVC (hart und weich), WPC (Holz-Polymer-Verbundwerkstoff)
Flexible und technische PolymereEVA, TPE, TPU, PET und recycelte (PCR / Mahlgut) Polymere
Erk-Han Laborsicherheit
Jede Charge Erk-Han Schäummittel-Masterbatch wird in unserem Labor geprüft, damit sie in der Serienfertigung eine stabile Dichte und Oberflächenqualität liefert:
Prüfung der aktiven Gasausbeute und der ZersetzungstemperaturNachweis, dass das Masterbatch bei der Ziel-Prozesstemperatur in der richtigen Zone aktiviert wird, ohne vorzeitig aufzuschäumen (Aufquellen im Einzugsbereich).
Pilot-Spritzguss und DichtebestimmungAnalyse der prozentualen Gewichtsreduzierung, der Mikrozellverteilung im Querschnitt und der Oberflächenglätte an Standardprüfkörpern.
Feuchte- und Trägerfließfähigkeitsprüfung (MFI)Kontrolle einer feuchtearmen, homogenen Granulatstruktur, die weder Sprödigkeit noch Oberflächenmarkierungen verursacht.
PVC- und WPC-Profile für Fensterbänke, Sockelleisten, Wandpaneele und Türzargen
PP-, PS- und PE-Schaumplatten sowie gewichtsreduzierte Thermoformbehälter
Dickwandige Kanister, Schwimmkörper und Schuhsohlen
Beeinflusste Eigenschaften / Auswirkungen auf das Endprodukt
Spezifisches Gewicht: Das Gewicht sinkt um 10 % bis 25 %, ohne dass sich Volumen und Geometrie des Teils ändern.
Oberflächenebenheit: Beseitigt Einfallstellen und Verzug in dickwandigen Bereichen sowie hinter Rippen und Schraubdomen.
Steifigkeits-Gewichts-Verhältnis: Die dichte Außenhaut und der mikrozelluläre Kern bilden eine Sandwichstruktur; die Biegesteifigkeit bleibt bei sinkendem Gewicht erhalten.
Schall- und Wärmedämmung: Die geschlossene Mikrozellstruktur verbessert die akustische Dämmung bei Abwasserrohren und die Wärmedämmung bei Profilen und Platten.
Zellstruktur: Endotherme Typen erzeugen feine, geschlossene und homogene Mikrozellen; das Risiko von Silberschlieren an der Oberfläche sinkt.
Auswirkungen auf Prozess und Produktionslinie
Die Zykluszeit verkürzt sich um 10 % bis 20 %; Kühl- und Nachdruckzeiten im Werkzeug sinken.
Das in der Schmelze gelöste Gas verbessert die Fließfähigkeit; gearbeitet wird mit geringerem Einspritz- und Schließdruck, der Energieverbrauch sinkt.
Häufig gestellte Fragen
Technische Fragen und Antworten zu Schäummittel-Masterbatch (Foaming / Treibmittel).
Was ist ein Schäummittel-Masterbatch (Foaming)?
Das Schäummittel-Masterbatch ist ein granulierter Zusatzstoff, der durch homogenes Einarbeiten aktiver Treibmittel, die sich bei Kunststoffverarbeitungstemperatur chemisch zersetzen und Gas freisetzen, in einen geeigneten Polymerträger hergestellt wird. Es bildet mikroskopisch kleine Zellen im geschmolzenen Kunststoff, senkt so das Gewicht und beseitigt Einfallstellen.
Wie funktioniert das Schäummittel-Masterbatch in der Produktionslinie?
In den Heizzonen des Extruders oder des Spritzgießzylinders erreichen die aktiven Komponenten eine bestimmte Zersetzungstemperatur und erzeugen Gas (CO₂ oder N₂). Dank des hohen Drucks im Zylinder bleibt dieses Gas in der Polymerschmelze gelöst; sobald die Schmelze in die Werkzeugkavität oder aus der Extrusionsdüse austritt und der Druck abfällt, expandiert das Gas und bildet homogene Mikrozellen.
Worin unterscheidet sich ein chemisches Schäummittel-Masterbatch vom physikalischen Schäumen (Gasinjektion)?
Physikalisches Schäumen erfordert eine maschinenspezifische Hochdruck-Gasdosiereinheit, eine Spezialschnecke und hohe Investitionskosten. Das Erk-Han chemische Schäummittel-Masterbatch hingegen wird wie ein gewöhnliches Farb-Masterbatch direkt in Ihre vorhandene Standard-Spritzgieß- oder Extrusionsmaschine dosiert und arbeitet ohne zusätzliche Investition.
Was ist ein endothermes Schäummittel-Masterbatch?
Es ist ein Schäumsystem, das bei seiner Zersetzung Wärme aus der Umgebung aufnimmt und überwiegend Kohlendioxid (CO₂) erzeugt. Da es Wärme aufnimmt, verkürzt es die Abkühlzeit des Teils, bildet sehr feine und gleichmäßige geschlossene Zellen und verringert das Risiko des Nachblähens (Post-Blowing) nach dem Entformen.
Was ist ein exothermes Schäummittel-Masterbatch?
Es ist ein System, das während der Zersetzungsreaktion Wärme nach außen abgibt und überwiegend Stickstoff (N₂) erzeugt. Gasaustrittsdruck und -volumen sind hoch; daher wird es bei dickwandigen Teilen und Schaumprofilen bevorzugt, die eine hohe Expansion und maximale Dichtereduzierung erfordern.
Was sind die wesentlichen Unterschiede zwischen endothermen und exothermen Schäummitteln?
Endotherme Systeme bieten eine feinere Zellstruktur, eine glattere Oberfläche, eine kürzere Zykluszeit, geruchlose Verarbeitung und Eignung für den Lebensmittelkontakt. Exotherme Systeme liefern dagegen eine höhere Gasausbeute und ein größeres Gewichtsreduzierungspotenzial, ihre Abkühlzeit ist jedoch etwas länger, und sie können stärker zu einem gelblichen Farbton bzw. Geruch neigen.
Wann wird ein Endo/Exo-Hybrid-Schäummittel-Masterbatch bevorzugt?
Hybridformulierungen werden eingesetzt, wenn die Expansionskraft eines rein endothermen Systems nicht ausreicht, ein rein exothermes System jedoch die Zellen vergröbert und die Oberfläche beeinträchtigt. Die endotherme Komponente bildet feine Keime, während die exotherme Komponente diese Zellen ausgewogen wachsen lässt.
Was bedeuten geschlossenzellige (Closed-Cell) und offenzellige (Open-Cell) Strukturen?
In einer geschlossenzelligen Struktur ist jede Mikrogasblase von Polymerwänden umgeben und von den anderen unabhängig; diese Struktur sorgt für Wasserundurchlässigkeit, hohe mechanische Festigkeit und hervorragende Wärme-/Schalldämmung. Bei Spritzguss-, Rohr- und Profilanwendungen ist eine homogene geschlossenzellige Struktur das Ziel.
Warum ist die Zersetzungstemperatur (Decomposition Temperature) so entscheidend?
Der Temperaturbereich, in dem das Schäummittel-Masterbatch Gas freizusetzen beginnt, muss mit der Schmelztemperatur des verarbeiteten Basispolymers abgestimmt sein. Ist die Zersetzungstemperatur zu niedrig, entweicht das Gas rückwärts über den Einzugsbereich; ist sie zu hoch, beginnt das Polymer zu verbrennen oder es findet überhaupt keine Schäumung statt.
Welche Bedeutung hat das Trägerharz im Schäummittel-Masterbatch?
Das Trägerharz schützt die aktiven Chemikalien vor einer vorzeitigen Zersetzung im Zylinder und vermischt sich vollständig mit dem Basispolymer, wodurch verhindert wird, dass sich die Gasblasen an einer Stelle sammeln (große Hohlräume bilden).
Um wie viel Prozent kann ich das Teilegewicht mit einem Schäummittel-Masterbatch senken?
Je nach Anwendung, Wandstärke und Prozessart lassen sich im Spritzguss zur Beseitigung von Einfallstellen 3–8 %, im auf Gewichtsreduzierung ausgerichteten Spritzguss 10–20 % und bei der PVC/WPC-Profil- sowie der Mehrschichtrohr-Extrusion 15–35 % Dichte- und Gewichtsreduzierung erzielen.
Spart ein Schäummittel-Masterbatch tatsächlich Rohstoffkosten?
Ja. Wird beispielsweise das Teilegewicht durch Zugabe von 1,5–2 % Schäummittel-Masterbatch um 15 % gesenkt, ergibt sich selbst nach Abzug der Kosten für das Schäummittel ein sehr erheblicher Netto-Rohstoffgewinn pro Tonne. Zudem senkt die kürzere Zykluszeit auch Maschinen- und Energiekosten.
Wie hoch ist die empfohlene Dosierung?
In der Regel wird es im Spritzguss nur zur Beseitigung von Einfallstellen (Sink Marks) und Verzug mit 0,5–1,0 %, im Spritzguss zur Gewichtsreduzierung mit 1,0–2,5 % und bei der Profil-, Rohr-, WPC- und Plattenextrusion je nach Zieldichte mit 1,0–3,0 % eingesetzt.
Bringt eine über das Notwendige hinausgehende Dosierung mehr Gewichtseinsparung?
Nein. Eine Überdosierung führt zu unkontrolliertem Gasdruck im Zylinder, zum Zusammenwachsen der Zellen zu großen Hohlräumen (Voids), zu ausgeprägten Silberschlieren/Rauheit an der Oberfläche und zu verminderter Teilefestigkeit. Das effizienteste Ergebnis wird mit optimaler Dosierung und richtiger Prozesseinstellung erzielt.
Wie verkürzt ein Schäummittel-Masterbatch die Zykluszeit (Cycle Time) im Spritzguss?
Auf zweierlei Weise: Erstens wird die Nachdruckzeit (Holding/Packing) deutlich verkürzt oder ganz eliminiert, da der innere Gasdruck die Kavität füllt. Zweitens entziehen endotherme Schäummittel der Schmelze bei ihrer Zersetzung Wärme, sodass das Teil im Werkzeug schneller abkühlt.
Senkt es die Schließkraft (Tonnage) der Spritzgießmaschine?
Ja. Das in der Polymerschmelze gelöste Gas senkt die Viskosität, verbessert die Fließfähigkeit und verringert den Bedarf an hohem Nachdruck. Dadurch sinkt die erforderliche Schließkraft, große Teile können auf Maschinen mit geringerer Tonnage gefertigt werden, und die Gratbildung (Flash) nimmt ab.
Wie wirkt sich der Einsatz eines Schäummittels auf die mechanische Festigkeit des Teils aus?
Werden homogene Mikrozellen und eine kompakte Außenhaut (Sandwichstruktur) erzeugt, bleibt die Biegesteifigkeit selbst bei einer Gewichtsreduzierung von 10–15 % weitgehend erhalten. Bei sehr hohen Expansionsraten (25 % und mehr) ist jedoch mit einem gewissen Rückgang der Zug- und Schlagfestigkeit zu rechnen; daher muss die Dosierung auf die mechanischen Anforderungen abgestimmt werden.
Wie beseitigt ein Schäummittel-Masterbatch Einfallstellen (Sink Marks) an Spritzgussteilen?
Dickwandige Teile, Stützrippen und Schraubdome schwinden beim Abkühlen und ziehen die Oberfläche nach innen. Das Schäummittel-Masterbatch erzeugt in diesen dicken Kernbereichen eine Mikroexpansion, gleicht die Abkühlschwindung von innen aus und drückt die Außenoberfläche gegen die Werkzeugwand, wodurch die Einfallstelle vollständig beseitigt wird.
Hilft ein Schäummittel-Masterbatch bei Verzugsproblemen (Warpage)?
Ja. Insbesondere bei großen, flächigen Kisten, Deckeln und Möbelteilen führen die durch hohen Nachdruck entstehenden Eigenspannungen zu Verzug. Durch den Einsatz eines Schäummittels wird der Nachdruck gesenkt und der Werkzeuginnendruck vergleichmäßigt, sodass der Verzug deutlich abnimmt.
Welche Mindestwandstärke sollte ein Spritzgussteil beim Einsatz eines Schäummittels haben?
Damit Schäummittel optimal wirken können, wird eine Wandstärke von mindestens 2,5–3 mm empfohlen. Bei sehr dünnwandigen Teilen unter 2 mm erstarrt die Schmelze bereits beim Kontakt mit der Werkzeugwand, sodass dem Gas keine Zeit zur Expansion bleibt und der Gewichtsreduzierungseffekt begrenzt ist.
Welches Temperaturprofil sollte an der Spritzgießmaschine gefahren werden?
In der Regel wird die Temperatur der Einzugszone niedrig gehalten, damit das Gas nicht vorzeitig entweicht; die mittleren und vorderen Zonen werden auf die aktive Zersetzungstemperatur des Schäummittels angehoben; die Düsentemperatur wird auf ein kontrolliertes Niveau (zur Vermeidung von Nachtropfen) eingestellt.
Wie sollte der Staudruck (Back Pressure) eingestellt werden?
Damit das im Zylinder entstehende Gas in der Schmelze gelöst bleibt und nicht rückwärts (in den Trichter) entweicht, sollte ein im Vergleich zur Standardproduktion etwas höherer und stabiler Staudruck angewendet werden. Ist der Staudruck zu niedrig, entweicht beim Dosieren Gas und die Schäumung wird ungleichmäßig.
Sollte die Einspritzgeschwindigkeit hoch oder niedrig sein?
Eine hohe Einspritzgeschwindigkeit ist zu bevorzugen. Je schneller die Schmelze die Kavität füllt, desto plötzlicher und gleichmäßiger erfolgt der Druckabfall im Werkzeug; dies führt zu kleinen, gleichmäßigen Zellen und einer glatteren Außenoberfläche.
Wie sollten Nachdruck und Nachdruckzeit angepasst werden?
Bei niedriger Dosierung zur Beseitigung von Einfallstellen wird der Nachdruck schrittweise reduziert. Beim Schäumen zur Gewichtsreduzierung wird das Dosiervolumen entsprechend der angestrebten Gewichtsreduzierung verringert und Nachdruck/Nachdruckzeit werden minimiert oder auf null gesetzt; so erhält das Gas Raum, sich in der Kavität auszudehnen.
Kann mit einer offenen Standarddüse gearbeitet werden, oder ist eine Verschlussdüse (Shut-off Nozzle) zwingend?
Bei niedrig dosierter Einfallstellenbeseitigung kann mit einer offenen Düse gearbeitet werden, indem die Dekompression (Rückzug) abgeschaltet und die Düsentemperatur optimiert wird. Bei Projekten mit hoher Gewichtsreduzierung ist jedoch eine Verschlussdüse (Shut-off Nozzle) die ideale Lösung, um Nachtropfen (Drooling) an der Düsenspitze und Gasverluste zu verhindern.
Kann ein Schäummittel-Masterbatch in Heißkanalwerkzeugen (Hot Runner) eingesetzt werden?
Ja, insbesondere Heißkanalsysteme mit Nadelverschluss (Valve Gate) harmonieren hervorragend mit Schäummittel-Masterbatch, da der Gasdruck im System erhalten bleibt, wenn der Verschluss schließt. Bei offenen Heißkanaldüsen sind dagegen endotherme Systeme und eine präzise Regelung der Düsenspitzentemperatur erforderlich, um Nachtropfen zu vermeiden.
Wodurch entsteht beim Spritzguss „Nachblähen“ (Post-Blowing) und wie lässt es sich verhindern?
Ist der Kern des Teils beim Entformen noch heiß und weich, drückt der innere Gasdruck die Wand nach außen, bläht das Teil auf und verformt es. Abhilfe schaffen eine leicht verlängerte Kühlzeit, eine niedrigere Werkzeugtemperatur, eine optimierte Dosierung oder der Wechsel auf eine schneller abkühlende endotherme Erk-Han Formulierung.
Wodurch entstehen Silberschlieren (Splay / Fließmarkierungen) an der Spritzgussoberfläche und wie lassen sie sich verringern?
Gasblasen an der Fließfront der Schmelze reiben an der Werkzeugwand und platzen auf, wodurch silbrige Streifen an der Oberfläche entstehen. Zur Verringerung sollte ein feinzelliges endothermes Schäummittel gewählt, die Einspritzgeschwindigkeit erhöht, die Werkzeugtemperatur leicht angehoben und bei Bedarf die Werkzeugoberfläche mit einer leichten Strukturierung (Sandstrahlen/Narbung) versehen werden.
Ist die Werkzeugentlüftung (Venting) beim Einsatz von Schäummitteln wichtig?
Sehr wichtig. Damit die Luft in der Kavität schnell entweichen kann, müssen die Entlüftungskanäle offen und sauber sein. Eine unzureichende Entlüftung führt zu Verbrennungen in den Eckbereichen (Dieseleffekt) und zu unvollständiger Füllung.
Wie wird ein Schäummittel bei mehrschichtigen (3-schichtigen) schallgedämmten Abwasserrohren eingesetzt?
Bei 3-schichtigen PVC- oder PP-Abwasserrohren werden Innen- und Außenschicht kompakt (ungeschäumt) extrudiert, während das Erk-Han Schäummittel-Masterbatch nur der mittleren (Kern-)Extruderschicht zugegeben wird. So sinkt das Gewicht und es wird eine hohe Schalldämmung erzielt, während Glätte der Innen-/Außenoberfläche und Scheiteldruckfestigkeit des Rohrs erhalten bleiben.
Welches Schäummittel sollte bei der Herstellung von PVC-Schaumprofilen, Paneelen und Fensterbänken bevorzugt werden?
Bei PVC-Profilen werden je nach gewünschtem Oberflächenglanz und Zieldichte (in der Regel 0,55–0,85 g/cm³) endotherme oder Endo/Exo-Hybridsysteme eingesetzt. Die Erk-Han Formulierungen sind vollständig auf das enge Verarbeitungstemperaturfenster von PVC (170–195 °C) abgestimmt.
Was bringt ein Schäummittel bei WPC-Terrassendielen und -Profilen (Holz-Polymer-Verbundwerkstoff)?
Da WPC-Formulierungen einen hohen Anteil an Holzmehl enthalten, sind die Produkte schwer und neigen beim Verschrauben/Nageln zur Rissbildung. Das Schäummittel-Masterbatch senkt das Gewicht von WPC-Profilen um 10–20 %, verleiht ihnen eine echtem Holz ähnliche Verschraubbarkeit und erhöht die Liniengeschwindigkeit.
Wie wirkt sich ein Schäummittel auf die Herstellung von PP- und PS-Platten (Sheet) bzw. das Thermoformen aus?
In der Plattenextrusion senkt der Einsatz eines Schäummittels die spezifische Dichte der Platte, reduziert die Rohstoffkosten pro Dickeneinheit und verleiht thermogeformten Lebensmittel-/Verpackungsbehältern eine hohe Wärmedämmung (kein Verbrennen der Hände) sowie eine stoßdämpfende Struktur.
Wie sollten Werkzeugdruck und Temperatur an Extrusionslinien eingestellt werden?
Der Druck im Extrusionswerkzeug (Die) muss ausreichend hoch gehalten werden, damit die Schmelze nicht vor dem Austritt aus der Düse aufschäumt. Durch leichtes Absenken der Austrittstemperatur wird die Schmelzefestigkeit (Melt Strength) erhöht; so werden die Gasblasen in einer geschlossenen, glatten Außenhaut eingeschlossen, ohne die Oberfläche aufzureißen.
Kann ein Schäummittel beim Blasformen (Blow Molding) eingesetzt werden?
Insbesondere bei dickwandigen Kanistern, technischen Teilen und Mehrschichtflaschen kann endothermes Schäummittel-Masterbatch in kontrollierten Dosierungen (0,5–1,5 %) zur Gewichtsreduzierung und Steifigkeitserhöhung eingesetzt werden.
Mit welchen Polymeren ist das Schäummittel-Masterbatch kompatibel?
Erk-Han produziert Schäummittel-Masterbatches mit polymerspezifischer Zersetzungstemperatur für die Verarbeitung von PP, LDPE, LLDPE, HDPE, PS, HIPS, ABS, Hart- und Weich-PVC, WPC, EVA, TPE, TPU und PET.
Werden Schäummittel bei recycelten Rohstoffen (PCR / Mahlgut / Angüsse) eingesetzt?
Ja, sie werden häufig eingesetzt. Mögliche Feuchtigkeit in Recyclingrohstoffen kann jedoch das Gasgleichgewicht des Schäummittels stören und unregelmäßige Blasen verursachen. Daher wird empfohlen, das Mahlgut zu trocknen oder es mit dem Erk-Han Trockenmittel- & Antigas-Masterbatch auszugleichen.
Wie verhält sich ein Schäummittel in Formulierungen mit hohem Calcit-Anteil (Füllstoff)?
Calciumcarbonat-Partikel (CaCO₃) können in der Schmelze nukleierend (Nucleating) wirken und die Zellzahl erhöhen. Da ein sehr hoher Füllstoffanteil jedoch die Schmelzefestigkeit des Polymers senkt, sollte die Schäummitteldosierung je nach Calcit-Anteil durch Labortests optimiert werden.
Verändert das Schäummittel-Masterbatch die Farbe des Produkts?
Da die beim Schäumen entstehenden Mikrogaszellen das Licht brechen (optische Streuung), kann der Farbton bei dunklen und kräftig gefärbten Teilen etwas heller oder pastelliger werden. Um diesen Effekt auszugleichen, wird die Dosierung des Farb-Masterbatches leicht erhöht oder die Farbrezeptur im Erk-Han Labor anhand eines geschäumten Musters angepasst.
Kann das Schäummittel-Masterbatch zusammen mit Farb-Masterbatch und anderen Additiven verwendet werden?
Ja. Es arbeitet zuverlässig zusammen mit Farb-Masterbatch, UV-Stabilisatoren, Antioxidantien und Verarbeitungshilfsmitteln (PPA). Insbesondere in der Extrusion ergibt die Kombination mit PPA eine glänzendere und glattere Außenhaut.
Verursacht ein Schäummittel Vergilbung bei weißen oder transparenten Produkten?
Exotherme Schäummittel (auf Azodicarbonamid-Basis) können bei weißen und hellen Produkten eine leichte Vergilbung oder Farbtonverschiebung verursachen. Für weiße und hell getönte Produkte sollten die völlig farblosen, nicht vergilbenden endothermen Erk-Han Schäummittel-Masterbatches bevorzugt werden.
Hinterlässt das Schäummittel-Masterbatch Geruch im Produkt?
Endotherme Schäummittel sind vollständig geruchlos, da sie nur unbedenkliche Verbindungen wie CO₂ und Wasserdampfderivate erzeugen. Bei exothermen Systemen kann bei hohen Temperaturen ein leichter ammoniakartiger Geruch entstehen; daher werden für Innenraum- und sensible Produkte endotherme Serien empfohlen.
Kann das Schäummittel-Masterbatch in Produkten mit Lebensmittelkontakt verwendet werden?
Ja. Die mit lebensmittelkontakttauglichen Rohstoffen formulierten endothermen Schäummittel-Masterbatches von Erk-Han können sicher für Lebensmittelverpackungsplatten, Thermoformbehälter und Haushaltswaren verwendet werden.
Entsprechen Schäummittel-Masterbatches den REACH- und RoHS-Vorschriften?
Ja. Wir bieten endotherme und umweltfreundliche Formulierungsoptionen an, die den Vorschriften der Europäischen Union und den Exportanforderungen vollständig entsprechen und SVHC-Beschränkungen berücksichtigen.
Beeinträchtigt der Einsatz von Schäummittel-Masterbatch die Recyclingfähigkeit des Produkts?
Nein. Da chemische Schäummittel die chemische Kettenstruktur des Polymers nicht vernetzen, entweicht beim erneuten Mahlen und Aufschmelzen von mit Schäummittel hergestellten Angüssen, Graten und Altteilen das Gas, und sie können wie Standardkunststoff erneut recycelt werden.
Sind Schäummittel-Masterbatches feuchtigkeitsempfindlich, und wie sollten sie gelagert werden?
Insbesondere endotherme Schäummittel sind empfindlich gegenüber Feuchtigkeit und übermäßiger Wärme. Sie sollten in ihrer fest verschlossenen Originalverpackung mit Feuchtigkeitssperre an einem kühlen (vorzugsweise unter 30 °C), trockenen und vor direkter Sonneneinstrahlung geschützten Ort gelagert werden. Geöffnete Säcke sind nach Gebrauch sofort wieder zu verschließen.
Sollte das Schäummittel-Masterbatch vor der Verwendung in einen Trockner gegeben werden?
Das Schäummittel-Masterbatch darf keinesfalls in Hochtemperaturtrockner gegeben werden; andernfalls kann die Zersetzung vorzeitig einsetzen, noch bevor es in die Maschine gelangt. Muss das Basispolymer (z. B. ABS, PET oder feuchtes Mahlgut) getrocknet werden, ist der Basisrohstoff separat zu trocknen und das Schäummittel-Masterbatch direkt im Einzugsbereich zu dosieren.
Wie sollte die Maschine bei Produktionsende oder beim Wechsel vom Schäumen zur Standardproduktion gereinigt werden?
Nach Abschluss des Schäummitteleinsatzes sollte kein Material im Zylinder verbleiben; Schäummittel, das bei hoher Temperatur verweilt, kann sich weiter zersetzen und den Zylinderdruck erhöhen. Bei Produktionsende sollte der Zylinder mit Standard-Naturpolymer oder dem Erk-Han Maschinen- und Schneckenreiniger (Purging Compound) vollständig gereinigt und erst dann die Maschine abgeschaltet werden.
Wie wird die Leistung des Schäummittel-Masterbatches in der Produktion gemessen und überwacht?
Die praktischste Kontrolle vor Ort ist das Wiegen des Teilegewichts bzw. des Metergewichts (in der Extrusion) auf einer Präzisionswaage sowie die Bestimmung der spezifischen Dichte (g/cm³) nach dem Auftriebsverfahren. Zusätzlich wird ein Querschnitt aus dem Teil geschnitten und die Gleichmäßigkeit der Zellgröße unter dem Mikroskop oder der Lupe geprüft.
Wie können wir das für unsere Produktionslinie am besten geeignete Erk-Han Schäummittel-Masterbatch auswählen und ein Muster erhalten?
Teilen Sie uns einfach Ihr Basispolymer (PP, PE, PVC, PS, WPC usw.), Ihren Produktionsprozess (Spritzguss, Rohr, Profil, Platte), Ihre Verarbeitungstemperatur, die Wandstärke des Teils und Ihr Hauptziel (Beseitigung von Einfallstellen oder Gewichtsreduzierung) über die Kontaktkanäle auf unserer Website oder unsere technische WhatsApp-Supportlinie mit. Unser Engineering-Team ermittelt die für Ihre Linie am besten geeignete Rezeptur und sendet Ihnen das Muster zusammen mit Empfehlungen zur Prozesseinstellung.
Senken Sie Ihre Rohstoffkosten, beenden Sie das Problem der Einfallstellen
Fordern Sie ein Muster des Erk-Han Schäummittel-Masterbatches und technische Prozessunterstützung an, um auf Ihren vorhandenen Werkzeugen und Maschinen ohne zusätzliche Investition 10–25 % Gewichtseinsparung, kürzere Zykluszeiten und eine glatte Oberflächenqualität zu erzielen.
Diese Website verwendet Cookies, um Ihr Erlebnis zu verbessern. Details finden Sie in unserer Cookie-Richtlinie . Details zur Verarbeitung personenbezogener Daten finden Sie in unserem KVKK-Datenschutzhinweis.