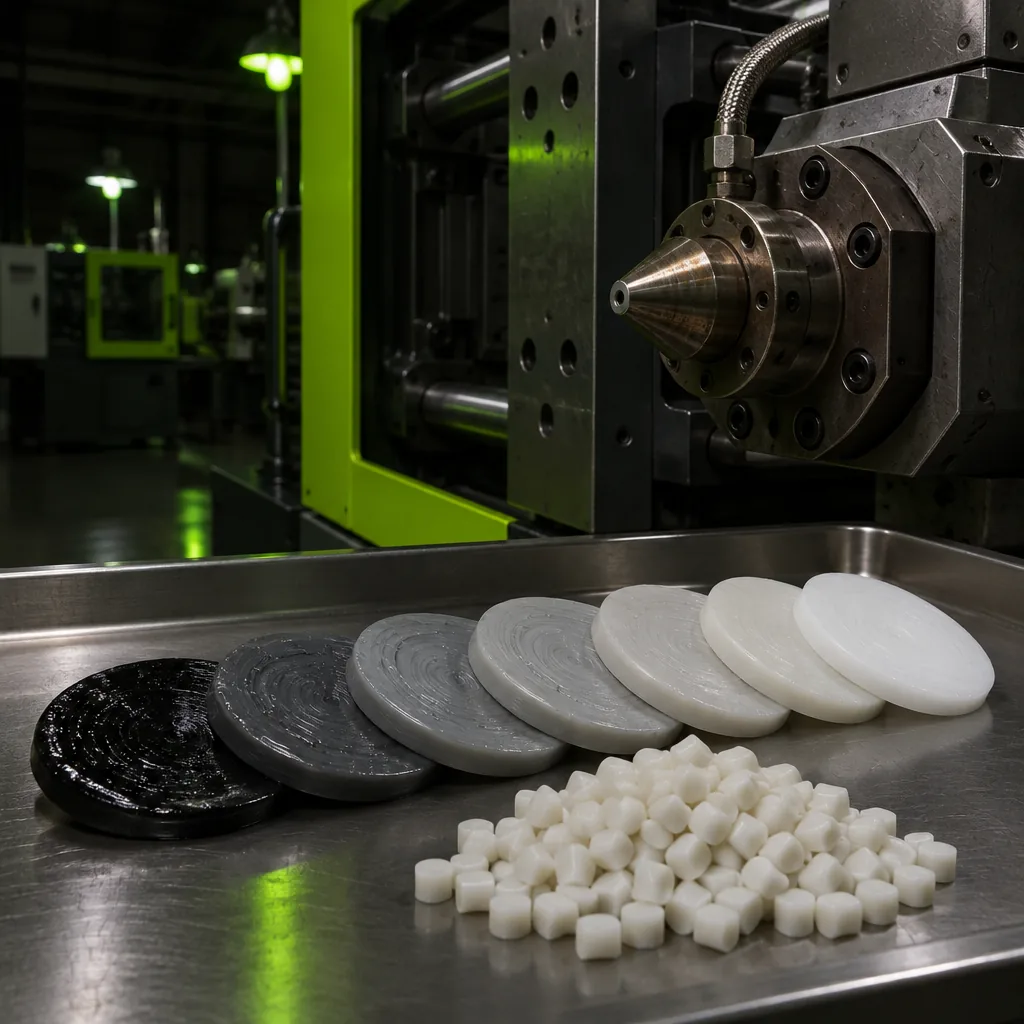
In kunststoffverarbeitenden Betrieben gehören lange Maschinenstillstände bei Farb- und Materialwechseln, sackweise anfallender Wechselausschuss und schwarze Punkte durch verbrannte (verkokte) Rückstände an Schnecke und Zylinder zu den größten versteckten Kostenfaktoren. Herkömmliche Reinigungsverfahren mit Standard-Naturpolymer (Rohmaterial) dauern Stunden und können die alte Farbe in den Totzonen von Zylinder, Rückstromsperre und Heißkanalecken nicht vollständig entfernen.
Die Erk-Han Maschinen- und Schneckenreiniger-Serie (Purging Compound) besteht aus hochentwickelten Reinigungsgranulaten, die speziell für Spritzgieß-, Heißkanal-, Blas-/Gießfolien-, Rohr-, Profil- und Blasformmaschinen formuliert sind und eine Tiefenreinigung ohne Beschädigung von Zylinder und Schnecke ermöglichen. Bei Wechseln von Schwarz auf Weiß oder von dunklen Farben auf Transparent reduziert sie Stillstandszeit und Wechselausschuss um 50 % bis 80 % und steigert so direkt Ihre Produktionseffizienz.
Alle unsere Produktgruppen finden Sie auf der Startseite von Erk-Han.
FunktionsprinzipBei Erreichen der Verarbeitungstemperatur werden die aktiven Reinigungskomponenten chemisch wirksam; sie schwächen die molekularen Bindungen alter Pigment-, Additiv- und verbrannter Polymerschichten, die an Zylinder-, Schnecken- und Heißkanaloberflächen haften, und lösen sie von der Oberfläche.
Technische VorteileDa er keine festen abrasiven Mineralien enthält, passiert er sicher Heißkanalsysteme (Hot Runner) mit engen Kanälen, Nadelverschlüsse und feine Düsen.
Empfohlene EinsatzbereicheSpritzgießwerkzeuge mit Heißkanal, dünnwandige Verpackungen, Wechsel auf transparente Teile (PET, PC, PMMA, klares PP) sowie empfindliche Medizin-/Optikfertigungen.
2. Mechanischer und hybrider (chemisch + mechanisch) Reiniger
FunktionsprinzipKombiniert kontrollierte chemische Lösekraft mit einer sanften mineralischen Scheuerwirkung, die die Metalloberfläche nicht zerkratzt (non-abrasive).
Technische VorteileBietet maximale Ablösekraft bei starker Verkokung, gravierenden Problemen mit schwarzen Punkten, lange nicht gereinigten Schnecken und anspruchsvollen Wechseln von dunklen Farben auf Weiß.
Empfohlene EinsatzbereicheStandard-Spritzgießmaschinen, Rohr-, Profil-, Platten- und Folienextrusionslinien sowie Blasformmaschinen (einschließlich Speicherkopfmaschinen).
3. Reiniger für Hochtemperatur-Technische Polymere (260 °C – 360 °C)
FunktionsprinzipWird mit speziellen Hochtemperaturträgern hergestellt, die bei hohen Verarbeitungstemperaturen stabil bleiben, ohne Rauch, Geruch oder Selbstentzündung.
Empfohlene EinsatzbereicheFarb-/Materialwechsel bei PA (Polyamid / Nylon), PC (Polycarbonat), PET, PBT, POM, PPS, PSU und glasfaserverstärkten technischen Kunststoffen.
4. Lösung zum Abschalten und Schutz der Maschine (Shutdown / Sealing)
FunktionsprinzipAm Wochenende, zum Schichtende oder bei längeren Stillständen im Zylinder belassen, unterbindet er den Kontakt von Luft (Sauerstoff) mit dem heißen Metall und den Polymerrückständen.
Technische VorteileVerhindert oxidationsbedingte schwarze Punkte und Verbrennungen beim erneuten Aufheizen der Maschine und ermöglicht beim ersten Anfahren am Morgen einen schnellen, sauberen Produktionsstart.
Die wichtigsten Vorteile für Ihren Produktionsbetrieb
50–80 % kürzere WechselzeitenVerkürzt stundenlange Farb- und Materialwechsel auf Minuten und steigert so Ihre Gesamtanlageneffektivität (OEE).
Große Einsparung beim MaterialverlustVermeidet Dutzende Kilogramm teures Produktionsmaterial, die zum Spülen des Zylinders verbraucht werden; die Kosten des Reinigers liegen weit unter dem eingesparten Material und der gewonnenen Zeit.
Gezielte Lösung gegen schwarze Punkte und BrandspurenLöst verkokte Rückstände, die sich in Totzonen an den Schneckenstegen, der Rückstromsperre, der Düse und dem Werkzeugkopf ansammeln.
Seltener Schnecke ziehenDa regelmäßige Anwendung Ablagerungen im Zylinder verhindert, sinken die Häufigkeit des Zerlegens der Maschinen zur mechanischen Reinigung und der Wartungsaufwand deutlich.
Volle Sicherheit für verchromte Schnecken und ZylinderDa er mit Komponenten formuliert ist, deren Härte weit unter der von Zylinder-/Schneckenstahl liegt, verursacht er keinen Verschleiß, keine Kratzer und keine Toleranzveränderungen.
Geruchsarmer, rauchfreier BetriebHergestellt mit sicheren Formulierungen, die die Gesundheit der Bediener und die Luftqualität im Produktionsbereich schützen.
Wichtigste Einsatzbereiche und Prozesse
Spritzgießen (Kalt- und Heißkanal)Wechsel von dunklen Farben auf Weiß/Transparent, Reinigung der Rückstromsperre, Farbwechsel in Heißkanalverteilern und -düsen.
Folienextrusion (Blas- und Gießfolie)Entfernung von Verbranntem, Gelen und schwarzen Punkten im Werkzeugkopf sowie Farbwechsel auf Mehrschicht- (Co-Ex) und Monofolienlinien.
Rohr-, Profil- und PlattenextrusionSchneller Wechsel von Schwarz oder dunklen Tönen auf helle Farben und Reinigung des Werkzeugkopfs auf PE100-, PPRC-, PVC- und ABS/PS-Linien.
Blasformen (Blow Molding)Beseitigung von Totzonen und Schlieren (Farbspuren) auf Blasformlinien mit Speicherkopf und kontinuierlicher Extrusion.
Compound- und Masterbatch-ProduktionSauberer, schneller Wechsel von hochpigmentierten zu hellfarbigen Chargen auf Doppelschneckenextrudern.
Grundlegende Anwendungsschritte (Kurzanleitung für die Praxis)
An Spritzgießmaschinen
Entleeren Sie das aktuelle Produktionsmaterial vollständig aus dem Zylinder und reinigen Sie den Einfülltrichter.
Fahren Sie die Spritzeinheit vom Werkzeug zurück (sofern der Heißkanal nicht gereinigt wird).
Geben Sie Erk-Han Purging Compound in einer Menge von etwa dem 1- bis 2-Fachen des Zylindervolumens direkt (unvermischt) in den Trichter.
Stellen Sie den Staudruck auf mittel-niedrig und die Schneckendrehzahl auf mittel-hoch und spritzen Sie das Material in kurzen Intervallen aus. Bei starker Verkokung lassen Sie es 3–5 Minuten im Zylinder einwirken (Soaking) und spritzen es anschließend mit hoher Geschwindigkeit aus.
Sobald die austretende Schmelze vollständig sauber ist, geben Sie das neue Produktionsmaterial auf, spülen den Reiniger aus dem Zylinder und gehen in die Serienproduktion.
An Extrusionslinien
Senken Sie den Maschinendruck auf ein sicheres Niveau; bei Verwendung eines mechanischen/hybriden Reinigers bauen Sie das feine Siebpaket (Screen Pack) unbedingt aus.
Geben Sie Erk-Han Purging Compound auf, während das vorherige Material ausläuft, und erhöhen und senken Sie die Schneckendrehzahl schrittweise (Pulsationseffekt), um das Ablösen der Schichten im Zylinder zu beschleunigen.
Sobald das am Werkzeugaustritt austretende Material sauber ist, geben Sie das neue Material auf, spülen den Reiniger vollständig aus, setzen ein neues Siebpaket ein und starten die Produktion.
Erk-Han Laborsicherheit
Jede Charge Erk-Han Maschinen- und Schneckenreiniger wird in unserem Labor auf hohe Leistung und Anlagensicherheit geprüft:
Prüfung der thermischen Stabilität (Thermal Stability)Nachweis, dass im angegebenen Temperaturfenster keine Selbstentzündung, übermäßige Ausgasung oder Geruchsbildung auftritt.
Prüfung der Ablösekraft und RückstandsfreiheitKontrolle der Wechselleistung von dunklen Farben auf Weiß und des leichten Ausspülens mit neuem Material auf Pilotextruder- und Spritzgießlinien.
Lebensmittelkonformität und chemische SicherheitÜberprüfung der Zusammensetzung auf Übereinstimmung mit den einschlägigen Anforderungen an Lebensmittelkontakt, REACH und RoHS.
Anwendungsbereiche und Auswirkungen auf das Endprodukt
Anwendungen / Anwendungsbereiche
Wechsel von dunklen Farben auf Weiß und Transparent im Spritzguss, Reinigung von Heißkanal und Düse
Entfernung von Verbranntem, Gelen und schwarzen Punkten im Werkzeugkopf auf Blas- und Gießfolienlinien
Wechsel von dunklen auf helle Farbtöne auf PE100-, PPRC-, PVC- und ABS/PS-Rohr-, Profil- und Plattenlinien
Beseitigung von Farbspuren auf Blasformlinien mit Speicherkopf und kontinuierlicher Extrusion
Wechsel von hochpigmentierten auf hellfarbige Chargen auf Doppelschneckenextrudern
Beeinflusste Eigenschaften / Auswirkungen auf das Endprodukt
Schwarze Punkte und Brandflecken: Löst verkokte Rückstände an Schnecke, Rückstromsperre, Düse und Werkzeugkopf; es gelangen keine schwarzen Punkte ins Produkt.
Farbreinheit: In der neuen Charge bleiben keine Spuren oder Schlieren der vorherigen Farbe zurück.
Gele und Oberflächenfehler: Beseitigt auf Folien- und Plattenlinien Oberflächenfehler, die durch Gele und Verbranntes im Werkzeugkopf entstehen.
Schnecken- und Zylinderoberfläche: Arbeitet mit Komponenten, die weicher als Zylinder- und Schneckenstahl sind; verursacht keinen Verschleiß, keine Kratzer und keine Toleranzveränderungen.
Arbeitsumgebung: Die geruchsarme und rauchfreie Formulierung schützt die Gesundheit der Bediener und die Luftqualität im Produktionsbereich.
Auswirkungen auf Prozess und Produktionslinie
Die Farb- und Materialwechselzeit verkürzt sich um 50 % bis 80 %, die Maschinenauslastung steigt.
Der Verlust an Basisrohstoff, der sonst zum Spülen des Zylinders verbraucht wird, entfällt.
Bei regelmäßiger Anwendung verhindert er Ablagerungen; Häufigkeit des Schneckenausbaus und Wartungsaufwand sinken.
Häufig gestellte Fragen
Technische Fragen und Antworten zu Maschinen- und Schneckenreiniger (Purging Compound).
Was ist ein Maschinen- und Schneckenreiniger (Purging Compound)?
Es handelt sich um eine Reinigungsmasse in Granulatform, die speziell entwickelt wurde, um alte Farb-, Polymer- und verkokte Brandrückstände, die sich an Schnecke, Zylinder, Rückstromsperre, Düse und Werkzeugköpfen von Kunststoffverarbeitungsmaschinen (Spritzgießen, Extrusion, Blasformen) ansammeln, schnell und sicher zu lösen.
Warum sollte ich ein Purging Compound verwenden, statt mit Standard-Naturmaterial (z. B. klarem PP oder HDPE) zu spülen?
Naturpolymere können die an der Zylinderwand haftenden Pigment- und Brandschichten nicht lösen; sie fließen lediglich darüber hinweg. Deshalb dauert ein Wechsel von Dunkel auf Weiß mit Naturmaterial Stunden, verursacht Dutzende Kilogramm Materialverlust, und selbst Stunden nach Produktionsbeginn treten im Teil weiterhin alte Farbschlieren oder schwarze Punkte auf. Erk-Han Purging Compound löst die anhaftenden Schichten chemisch und physikalisch von der Oberfläche und trägt sie in einem Durchgang aus.
Zerkratzt ein Purging Compound die Schnecke, den Zylinder oder die Verchromung der Maschine?
Nein. Erk-Han Maschinen- und Schneckenreiniger werden mit nicht abrasiven (non-abrasive) Komponenten formuliert, deren Mohs-Härte weit unter der von Zylinder- und Schneckenstahl (sowie Hartchrom-/Nitrierschichten) liegt. Sie beschädigen die Metalloberfläche in keiner Weise.
Worin unterscheiden sich chemische und mechanische Reiniger?
Chemische Reiniger werden durch Wärme aktiviert und schwächen die Haftbindungen alter Polymere und Pigmente an der Metalloberfläche; da sie keine festen Mineralien enthalten, passieren sie Heißkanäle sicher. Mechanische (oder hybride) Reiniger scheuern die Schnecken- und Zylinderoberfläche physikalisch mit weichen Mineralpartikeln; sie sind besonders wirksam bei starker Verkokung und gravierenden schwarzen Punkten.
Kann ein einziges Reinigungsprodukt für alle Maschinen und alle Kunststoffe im Werk verwendet werden?
Die Erk-Han Universalreiniger decken mit einem Produkt den Großteil der Polyolefine und Styrolpolymere (PE, PP, PS, ABS, PVC, TPE) im Bereich von 160 °C – 280 °C ab. Für über 280 °C verarbeitete technische Hochtemperaturkunststoffe wie PC, PA, PET, PBT und PSU oder für Heißkanäle mit engen Kanälen sollten jedoch spezielle Hochtemperatur- bzw. chemische Typen verwendet werden.
Wie viel Material und Zeit spart ein Purging Compound?
Bei korrekter Anwendung verkürzen sich Farb- und Materialwechselzeiten im Durchschnitt um 50 % bis 80 %. Ein Wechsel von Schwarz auf Weiß, der mit Naturpolymer 50–100 kg Materialverlust und 2 Stunden Stillstand erfordert, ist mit 3–8 kg Reiniger in der Regel in 15–25 Minuten abgeschlossen.
Wie viel Reiniger muss für einen Reinigungsvorgang in die Maschine gegeben werden?
Als Faustregel gilt eine Reinigermenge vom 1- bis 2-Fachen des Zylinder- (Dosier-)Volumens der Spritzgießmaschine. Bei starker Verkokung oder sehr dunklen Pigmentwechseln kann diese Menge auf das 2,5- bis 3-Fache des Zylindervolumens steigen. An Extrusionslinien richtet sie sich nach Schneckendurchmesser und Werkzeugkopfvolumen.
Wird ein Purging Compound mit dem Produktionsmaterial gemischt oder rein (100 %) verwendet?
Erk-Han Purging Compound Produkte sind gebrauchsfertig (ready-to-use) und werden ohne Beimischung von Material direkt zu 100 % rein aufgegeben. Eine Verdünnung mit dem Produktionsmaterial verringert die Reinigungskraft. (Nur bei konzentrierten Reinigungsadditiv-Typen erfolgt eine Mischung mit einem Trägerpolymer im angegebenen Verhältnis.)
Bleiben nach der Reinigung des Zylinders Rückstände des Purging Compounds selbst zurück?
Nein. Viskosität und Trägersystem des Reinigers sind so ausgelegt, dass er vom nachfolgenden neuen Produktionsmaterial leicht verdrängt und vollständig aus dem Zylinder ausgetragen wird. Nach der Reinigung genügen 2–3 kurze Ausspritzvorgänge mit dem neuen Material.
Wie erzielt man beim Wechsel von Schwarz auf Weiß oder von Dunkelrot auf Transparent das beste Ergebnis?
Zunächst wird das aktuelle dunkle Material vollständig aus dem Zylinder entleert und Trichter sowie Einzugsöffnung mit Luft/einem Tuch gereinigt. Anschließend wird Erk-Han Purging Compound in einer Menge vom 1,5- bis 2-Fachen des Zylindervolumens aufgegeben, eine kurze Einwirkzeit (Soaking) eingehalten und mit hoher Schneckendrehzahl ausgespritzt. Bei Bedarf wird der Zylinder nach der Reinigung im letzten Schritt mit dem neuen weißen/transparenten Material nachgespült.
Löst ein Purging Compound plötzlich auftretende Probleme mit "schwarzen Punkten" (Verkokung) in Teilen?
Ja. Schwarze Punkte sind Polymer-/Pigmentpartikel, die lange an der Zylinderwand, an den Schneckenstegen, hinter der Rückstromsperre oder an der Düsenspitze verweilt haben, verbrannt sind und sich mit der Zeit lösen und in das Produkt gelangen. Die regelmäßige Anwendung eines Purging Compounds löst diese Kohlenstoffschichten, bevor sie aushärten, und beseitigt so Ausschuss durch schwarze Punkte.
Reicht ein Purging Compound aus, statt die Maschine zu zerlegen und die Schnecke zu ziehen?
In einem Betrieb mit regelmäßiger Anwendung (z. B. wöchentlich oder bei jedem Farbwechsel) entfällt das Ziehen der Schnecke weitgehend. Bei Maschinen, die jahrelang nicht gereinigt wurden und starke, verhärtete Kohlenstoffablagerungen im Zylinder aufweisen, können beim ersten Mal jedoch eine mechanische Demontage oder mehrere Zyklen intensiver chemisch-mechanischer Reinigung (einschließlich Soaking) erforderlich sein.
Kann ein Purging Compound in Heißkanalwerkzeugen (Hot Runner) eingesetzt werden?
Ja, für Heißkanäle muss jedoch unbedingt ein heißkanaltauglicher, chemischer oder niedrigviskoser Erk-Han Purging Compound Typ ohne feste Abrasivstoffe gewählt werden. Standardmäßige mechanische Reiniger mit hohem Mineralanteil können enge Heißkanaldüsen verstopfen.
Welchen Düsendurchmesser (Anschnittgröße) sollte man bei der Heißkanalreinigung beachten?
Unsere heißkanaltauglichen chemischen Reiniger passieren Standard-Heißkanaldüsen ab 0,5 mm – 0,8 mm sowie Nadelverschlusssysteme sicher. Bei sehr engen Mikrodüsen (<0,5 mm) sollten vor der Anwendung eine Freigabe und eine spezielle Rezepturempfehlung des technischen Teams von Erk-Han eingeholt werden.
Wird das Material bei der Heißkanalreinigung in das Werkzeug gespritzt oder ins Freie ausgetragen?
Bei der Heißkanalreinigung wird zunächst die Spritzeinheit (Zylinder und Schnecke) vom Werkzeug zurückgefahren und ins Freie gereinigt. Sobald der Zylinder vollständig sauber ist, wird die Einheit wieder an das Werkzeug angefahren, und bei geöffnetem oder halb geöffnetem Werkzeug in Sicherheitsposition (oder mit einer geeigneten Ausspritzvorrichtung/Teilespritzen mit geringer Dosierung) wird der Reiniger durch Heißkanalverteiler und -düsen geführt, um diese zu reinigen.
Wie sollte der Staudruck (Back Pressure) bei der Reinigung einer Spritzgießmaschine eingestellt werden?
Im Allgemeinen wird beim Dosieren des Reinigers ein niedriger bis mittlerer Staudruck (z. B. die Hälfte des Produktionswerts oder ca. 5–15 bar) angewendet, um Reibung und Abstreifkraft an Schnecken- und Zylinderoberfläche zu erhöhen. Ein zu hoher Staudruck kann die Ausgasung eines chemischen Reinigers unterdrücken; ohne Staudruck kann die Abstreifwirkung nachlassen.
Sollte die Schneckendrehzahl (RPM) bei der Reinigung hoch oder niedrig gehalten werden?
Beim Dosieren des Reinigers erzeugt eine mittlere bis hohe Schneckendrehzahl hohe Scherkräfte (Shear), um Ablagerungen an der Zylinderwand mechanisch abzulösen. Auch in der Einspritzphase sorgt ein schnelles Austragen des Materials aus dem Zylinder mit hoher Einspritzgeschwindigkeit für die beste Reinigung.
Was ist "Einwirken" (Soaking) und wann sollte es angewendet werden?
Nach dem Befüllen des Zylinders mit Reiniger wird die Maschine angehalten und 3 bis 10 Minuten auf Temperatur gehalten, damit die aktiven Chemikalien in die Kohlenstoff- und Pigmentschichten eindringen können. Insbesondere bei starken Verbrennungen, schwarzen Punkten und schwierigen Farbwechseln vervielfacht dies die Reinigungsleistung.
Schadet es, wenn der Reiniger zu lange im Zylinder verbleibt?
Die empfohlene Einwirkzeit von 3–10 Minuten sollte nicht wesentlich überschritten werden (z. B. stundenlanges Verweilen bei hoher Temperatur). Nach Abschluss der chemischen Reaktion sollte das Material mit hoher Geschwindigkeit ausgetragen werden. Bei längeren Stillständen wird statt des Einwirkens das Verfahren "Abschalten/Versiegeln" (Shutdown) angewendet.
Wie wird alte Farbe hinter der Rückstromsperre (Check Ring) einer Spritzgießmaschine entfernt?
Der Bereich hinter der Rückstromsperre ist die am schwersten zu reinigende Totzone. Wird die Schnecke während der Reinigung in kurzen Hüben ganz vor- und zurückbewegt (kurze Dosier- und schnelle Einspritzzyklen), strömt der Reiniger mit hohem Druck durch die Kanäle der Rückstromsperre und löst die alte Farbe in diesem Bereich.
Sollten die Temperatureinstellungen bei der Reinigung einer Spritzgießmaschine geändert werden?
Bei den meisten Farbwechseln muss die aktuelle Betriebstemperatur nicht geändert werden. Beim Wechsel von einem Niedertemperaturpolymer (z. B. PP) auf ein Hochtemperaturpolymer (z. B. PC/PA) oder umgekehrt werden die Zylindertemperaturen jedoch für den Wechsel in das gemeinsame sichere Fenster beider Polymere oder in den Arbeitsbereich des Reinigers gebracht.
Wie sollte man beim Wechsel von einem Hochtemperaturpolymer (PC, PA, ABS) auf ein Niedertemperaturpolymer (PP, PE) vorgehen?
Zunächst wird das Hochtemperaturpolymer (z. B. PC bei 280 °C) mit einem hitzebeständigen Erk-Han Purging Compound vollständig aus dem Zylinder ausgetragen. Während der Zylinder mit Reiniger gefüllt ist, werden die Heizungen auf die Temperatur des neuen Polymers (z. B. PP bei 200 °C) abgesenkt. Ist die Zieltemperatur erreicht, wird das neue Polymer aufgegeben und der Reiniger ausgetragen. So verbrennt das Niedertemperaturpolymer nicht bei hoher Hitze.
Was ist beim Wechsel von einem Niedertemperaturpolymer (PP, PE) auf ein Hochtemperaturpolymer (PC, PA) zu tun?
Das bei niedriger Temperatur verarbeitete PP/PE wird zunächst mit einem Reiniger bei niedriger/mittlerer Temperatur aus dem Zylinder entfernt; andernfalls verbrennt beim Anheben der Temperatur auf 280 °C im Zylinder verbliebenes PP/PE und verursacht starke schwarze Punkte. Nach der Reinigung des Zylinders wird die Temperatur erhöht und auf das neue technische Polymer gewechselt.
Sollte bei der Reinigung von Extrusionslinien (Folie, Rohr, Profil, Platte) das Siebpaket (Screen Pack) ausgebaut werden?
Wenn Sie einen mechanischen oder hybriden Reiniger verwenden und das Sieb feiner als 100 mesh ist, empfiehlt es sich, das Siebpaket auszubauen oder vorübergehend ein gröberes Sieb einzusetzen; andernfalls können große abgelöste Kohlenstoffpartikel das Sieb schnell verstopfen und den Kopfdruck erhöhen. Bei chemischen Reinigern kann der Wechsel mit mittelfeinen Sieben unter ständiger Drucküberwachung erfolgen.
Wie werden Gele und schwarze Punkte auf Blas- und Gießfolienlinien entfernt?
Bei Folienextrudern sind die Düsenlippen und die Kanäle des Wendelverteilers sehr empfindlich. Es sollte ein für Folienlinien spezieller, niedrigviskoser und rückstandsfreier Erk-Han Purging Compound verwendet werden, und während der Reinigung sollte die Schneckendrehzahl schrittweise erhöht und gesenkt werden, um die Totzonen in den Wendelkanälen in Bewegung zu bringen.
Wie wird die Reinigung auf Mehrschicht-Extrusionslinien (Co-Ex) durchgeführt?
Auf Mehrschichtlinien genügt es, nur den Extruder mit Reiniger zu beschicken, der die Farbe wechselt oder schwarze Punkte verursacht; sollen jedoch der Hauptfeedblock und der Werkzeugkopf gereinigt werden, liefert ein gleichzeitiger Durchlauf durch alle Schichtextruder das schnellste und sauberste Ergebnis.
Wie werden alte Farbschlieren (Bleeding) im Werkzeugkopf von Rohr- und Profilextrusionslinien beseitigt?
Hinter den Stegen des Dornhalters (Spider Legs) in Rohr- und Profilköpfen kann sich alte Farbe ansammeln. Wird die Extruderdrehzahl beim Durchlauf des Reinigers durch den Kopf in Intervallen von 1–2 Minuten gesenkt und wieder erhöht (Drehzahlpulsation), ändert sich der Druck in diesen Totzonen, und die anhaftenden Pigmente werden vollständig gelöst.
Wie erfolgt die Reinigung an Blasformmaschinen (Blow Molding), insbesondere an Speicherköpfen?
Bei Blasformmaschinen mit Speicherkopf sollte der Speicher mindestens 2–3 Mal vollständig mit Reiniger gefüllt und mit maximaler Geschwindigkeit entleert werden. Dieses schnelle Ausstoßen streift Brandrückstände von den Speicherwänden und der Kolbenspitze ab und trägt sie aus.
Kann ein Purging Compound an Maschinen eingesetzt werden, die PVC (Hart- oder Weich-PVC) verarbeiten?
Ja, PVC ist jedoch sehr wärmeempfindlich und setzt bei der Zersetzung korrosives HCl-Gas frei. Auf PVC-Linien muss unbedingt ein spezieller Erk-Han PVC Purging Compound verwendet werden, der chemisch vollständig mit PVC verträglich ist und eine niedrige Verarbeitungstemperatur (150 °C – 200 °C) aufweist.
Was ist bei der Reinigung von Maschinen zu beachten, die POM (Acetal) verarbeiten?
POM (Polyacetal) darf im selben Zylinder keinesfalls mit PVC oder sauren Additiven in Kontakt kommen; es können heftige chemische Reaktionen und stechende Gasentwicklung auftreten. Für POM-Wechsel muss unbedingt ein POM-verträglicher, neutral/alkalisch ausgeglichener Erk-Han Purging Compound gewählt werden, und die Temperatur darf 210 °C nicht überschreiten.
Verursacht der Reiniger Trübungen beim Wechsel auf transparente und optische Teile (PC, PMMA, PET, klares PS/PP)?
Wird ein richtig ausgewählter, für Transparentes geeigneter bzw. chemisch verträglicher Erk-Han Purging Compound verwendet und der Zylinder am Ende des Vorgangs vollständig mit dem neuen transparenten Material gespült, bleiben keinerlei Trübungen, Schleier oder optische Spuren zurück.
Wie wird ein Purging Compound beim Abschalten der Maschine am Wochenende oder zum Schichtende (Shutdown / Sealing) verwendet?
Nach Produktionsende wird das letzte Material aus dem Zylinder entleert und der Zylinder mit Erk-Han Purging Compound gefüllt. Die Heizungen werden abgeschaltet und der Zylinder kühlt ab. Da der Reiniger den Zylinder gegen eindringende Luft (Sauerstoff) versiegelt, werden Polymerverbrennung und die Bildung schwarzer Punkte beim Abkühlen und beim erneuten Aufheizen am nächsten Tag verhindert.
Was ist zu tun, wenn die Maschine nach dem Abschalten (Versiegeln) wieder angefahren wird?
Sobald die Maschine die normale Betriebstemperatur erreicht hat und die Temperatur stabil ist (Soak), wird der zum Versiegeln im Zylinder befindliche Reiniger mit hoher Geschwindigkeit ausgespritzt und direkt neues Produktionsmaterial aufgegeben; so ist innerhalb von Minuten wieder eine saubere Serienproduktion möglich.
Muss ein Purging Compound vor der Verwendung getrocknet werden?
Universal- und polyolefinbasierte Reiniger erfordern keine Trocknung und werden direkt aus dem Sack aufgegeben. Selbst bei den technischen Hochtemperaturtypen ist keine Vortrocknung nötig, wenn die feuchtigkeitsdichte Verpackung geöffnet und sofort verwendet wird; bei offen gelagertem Produkt sind jedoch die Anweisungen im technischen Datenblatt (TDS) zu befolgen.
Entstehen beim Austreten eines Purging Compounds aus der Maschine Rauch oder unangenehme Gerüche?
Erk-Han Formulierungen werden unter Berücksichtigung der Bedienersicherheit nach dem Prinzip geringer Flüchtigkeit und minimalen Geruchs hergestellt. Wird das Produkt jedoch oberhalb der angegebenen maximalen Betriebstemperatur eingesetzt, können leichte Dämpfe oder Gerüche auftreten; es wird stets empfohlen, die Zylindertemperatur im empfohlenen Bereich zu halten und die standardmäßige Absaugung an der Maschine einzuschalten.
Kann der bei der Reinigung anfallende Spülkuchen (Purge) recycelt oder als Mahlgut verwendet werden?
Da der bei der Reinigung anfallende Spülkuchen abgelöste alte Farben, verkokte schwarze Punkte und aktive Reinigungsstoffe enthält, wird nicht empfohlen, diesen Abfall als Mahlgut in die Qualitätsproduktion zurückzuführen. Die Abfallentsorgung sollte gesondert nach den örtlichen Recyclingvorschriften erfolgen.
Ist die Verwendung eines Purging Compounds in Betrieben, die Lebensmittelverpackungen und Medizinteile herstellen, sicher?
Ja. Erk-Han bietet sichere Reinigeroptionen, deren Komponenten aus für den Lebensmittelkontakt geeigneten Rohstoffen (mit Bezug auf FDA / EU 10/2011) ausgewählt sind. Wird nach der Reinigung vollständig mit neuem Produktionsmaterial gespült, bleiben keinerlei Rückstände zurück.
Entspricht Erk-Han Purging Compound den REACH- und RoHS-Vorschriften?
Ja. Alle unsere Reinigerformulierungen entsprechen den Beschränkungen von REACH und RoHS; sie enthalten keine Schwermetalle und keine verbotenen SVHC-Stoffe.
Was ist vorteilhafter: ein flüssiger Reiniger oder ein Purging Compound in Granulatform (fest)?
Flüssige Reiniger erfordern eine zusätzliche Dosierpumpe, bergen ein Verschütt-/Leckagerisiko und erschweren die Handhabung durch den Bediener. Erk-Han Purging Compound in Granulatform wird dagegen wie Standard-Kunststoffgranulat direkt in den Trichter gegeben, staubt und spritzt nicht und ist sehr praktisch zu lagern und zu dosieren.
Warum ist die Reinigung mit selbst hergestellten oder Standard-Calcit-/Materialmischungen riskant?
Kostengünstige Mischungen mit hohem Calcitanteil haben nicht nur keine chemische Ablösekraft, sondern können mit unkontrollierten groben Mineralpartikeln Heißkanaldüsen verstopfen, die Schneckenoberfläche zerkratzen und die neue Produktion mit Calcit-/Kreidespuren verunreinigen. Ein technisch entwickeltes Purging Compound sorgt dagegen durch kontrollierte Partikelstruktur und chemische Synergie für eine sichere Reinigung.
Hilft ein Purging Compound beim Wechsel von glasfaserverstärkten Materialien (PA6 GF30, PP GF30 usw.)?
Ja. Glasfasergefüllte technische Kunststoffe neigen stark zu Ablagerungen an Schnecke und Rückstromsperre sowie zum Verbrennen durch hohe Reibungswärme. Die Erk-Han Hochtemperatur-Reinigerserie trägt Glasfaserrückstände und verbranntes Harz sicher aus.
Was passiert, wenn Trichter (Hopper) und Materialfördergerät (Vakuumförderer) beim Farbwechsel nicht gereinigt werden?
Selbst wenn Sie den Zylinder mit einem Purging Compound perfekt reinigen, verursachen einige alte schwarze/rote Granulatkörner, die durch statische Aufladung an der Trichterwand haften und später herunterfallen, weiterhin Schlieren im neuen weißen Produkt. Deshalb müssen Trichter, Einzugsöffnung und Magnet vor der Zugabe des Reinigers unbedingt gereinigt werden.
Kann es auf Doppelschnecken-Compoundier- und Masterbatch-Extrudern (Twin-Screw) eingesetzt werden?
Ja. Auf Doppelschneckenextrudern ist die für hohe Scherung geeignete Erk-Han Purging Compound Serie äußerst wirksam für schnelle Farbwechsel nach hochpigmentierter Masterbatch-Produktion, ohne die Schnecken auszubauen.
Wie oft sollte ein Purging Compound verwendet werden? Nur wenn ein Problem auftritt?
Statt es nur beim Auftreten schwarzer Punkte zu verwenden, empfiehlt sich die Aufnahme in ein Programm zur vorbeugenden Instandhaltung (Preventive Maintenance). Bei regelmäßiger Anwendung bei jedem Farb-/Materialwechsel und beim wöchentlichen Abschalten der Maschinen bildet sich im Zylinder kein Kohlenstoff, und ungeplante Stillstände gehen gegen null.
Schäumt der Reiniger in der Maschine auf oder verursacht er einen übermäßigen Druckanstieg?
Chemische Reiniger können während der aktiven Wirkung eine sehr geringe, kontrollierte Ausdehnung/Schaumbildung zeigen; dieser Effekt erleichtert das Erreichen von Totzonen. Im empfohlenen Temperaturbereich und bei geöffnetem Werkzeugkopf bzw. geöffneter Düsenspitze entsteht kein gefährlicher Druckanstieg.
Sollte die Maschine nach der Verwendung von Treibmittel-Masterbatch (Foaming) oder Flammschutzadditiv (FR) mit einem Purging Compound gereinigt werden?
Unbedingt. Insbesondere Flammschutz- (FR) und Treibmitteladditive können bei hoher Temperatur im Zylinder Korrosion oder Verbrennungen verursachen. Eine Reinigung des Zylinders mit Erk-Han Purging Compound unmittelbar nach diesen Produktionen verlängert die Lebensdauer von Schnecke und Zylinder.
Welche Sicherheitsmaßnahmen sollte der Bediener bei der Verwendung eines Purging Compounds treffen?
Es sollte die übliche Sicherheitsausrüstung für die Kunststoffverarbeitung (hitzebeständige Handschuhe, Schutzbrille) getragen werden, die Schutzabdeckung sollte beim Zurückfahren der Spritzdüse gegen herausspritzende heiße Schmelze geschlossen bleiben, und bei der Extrusion sollte der Kopfdruck kontrolliert überwacht werden.
Wie sollte ein Purging Compound gelagert werden und wie lange ist es haltbar?
Es sollte in der originalen, verschlossenen, feuchtigkeitsdichten Verpackung in einem kühlen, trockenen, geschlossenen Lager ohne direkte Sonneneinstrahlung aufbewahrt werden. Bei sachgemäßer Lagerung beträgt die Haltbarkeit ohne Leistungsverlust mindestens 12–24 Monate.
Wie können wir in unserem Werk messen, ob ein Purging Compound tatsächlich Kosten spart?
Führen Sie denselben Farbwechsel (z. B. von Schwarz auf Weiß) einmal mit Ihrer bisherigen Methode und einmal mit Erk-Han Purging Compound durch und vergleichen Sie diese 3 Werte: gesamte Stillstandszeit (Minuten), Gewicht des Wechselausschusses (kg) und Anzahl schwarzer Punkte/Farbspuren in den ersten 100 Teilen nach Produktionsbeginn. Die Nettorendite (ROI) zeigt sich bereits beim ersten Versuch.
Wie wählen wir die passende Erk-Han Purging Compound Serie für unsere Maschinen aus und erhalten ein Muster?
Teilen Sie uns einfach Ihren Maschinentyp (Spritzguss, Heißkanal, Folie, Rohr/Profil, Blasformen), die hauptsächlich verarbeiteten Polymere, Ihren Betriebstemperaturbereich und Ihr Hauptproblem (Farbwechsel, schwarze Punkte oder Abschalten) über die Kontaktkanäle auf unserer Website oder unsere WhatsApp-Hotline für technischen Support mit. Die Ingenieure von Erk-Han ermitteln die für Ihre Linie am besten geeignete Serie und senden Ihnen ein Muster sowie eine schrittweise Anwendungsanleitung zu.
Verlieren Sie beim Farbwechsel keine Stunden und Säcke an Material mehr
Kontaktieren Sie jetzt unser technisches Team für ein Muster des Erk-Han Maschinen- und Schneckenreinigers (Purging Compound), der Wechselausschuss und Stillstandszeit an Ihren Spritzgieß-, Heißkanal-, Extrusions- und Blasformmaschinen um mehr als die Hälfte reduziert.
Diese Website verwendet Cookies, um Ihr Erlebnis zu verbessern. Details finden Sie in unserer Cookie-Richtlinie . Details zur Verarbeitung personenbezogener Daten finden Sie in unserem KVKK-Datenschutzhinweis.