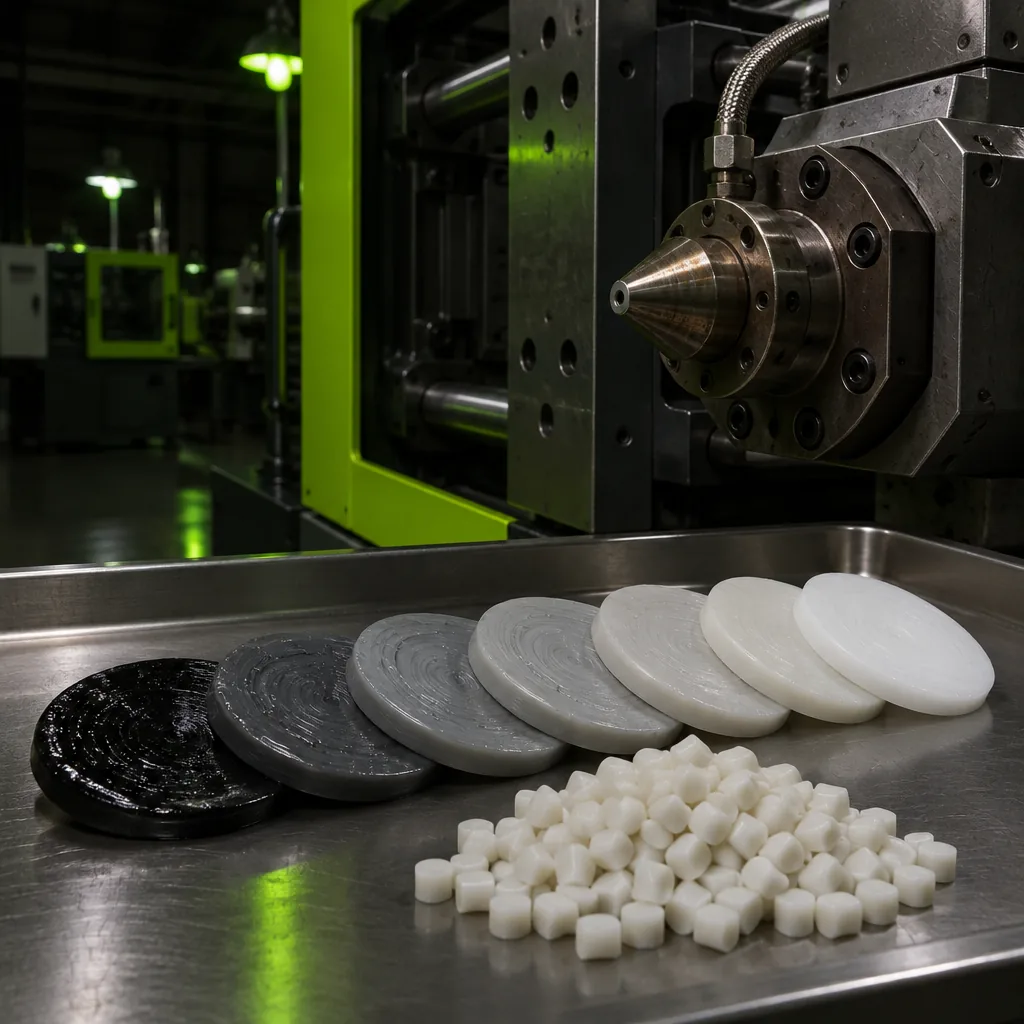
Plastik işleme tesislerinde en büyük gizli maliyet kalemlerinden biri; renk ve hammadde geçişlerinde yaşanan uzun makine duruşları, çuvallarca oluşan geçiş kaybı ve vida/kovan yüzeyinde biriken yanık (karbonlaşmış) kalıntıların yol açtığı siyah nokta hatalarıdır. Standart doğal polimer (hammadde) ile yapılan geleneksel temizlik işlemleri hem saatler sürer hem de kovan, çekvalf ve sıcak yolluk köşelerindeki ölü noktalarda kalan eski rengi tamamen sökemez.
Erk-Han Makine ve Vida Temizleyici (Purging Compound) serisi; enjeksiyon, sıcak yolluk, balon/cast film, boru, profil ve şişirme makineleri için özel olarak formüle edilmiş, kovan ve vidaya zarar vermeden derinlemesine temizlik sağlayan ileri teknoloji temizleme granülleridir. Siyahtan beyaza veya koyu renkten şeffafa geçişlerde duruş süresini ve geçiş kaybını %50 ila %80 oranında azaltarak üretim verimliliğinizi doğrudan artırır.
Tüm ürün gruplarımızı Erk-Han ana sayfasında inceleyebilirsiniz.
Erk-Han Makine ve Vida Temizleyici Çeşitleri
1. Kimyasal Aktif Temizleyici (Chemical Purging Compound)
Çalışma Prensibiİşlem sıcaklığına ulaştığında aktif temizleme bileşenleri kimyasal olarak devreye girer; kovan, vida ve sıcak yolluk yüzeylerine yapışmış eski pigment, katkı ve yanık polimer tabakalarının moleküler bağlarını zayıflatarak yüzeyden söker.
Teknik AvantajlarıKatı aşındırıcı mineral içermediği için dar kanallı sıcak yolluk (hot runner) sistemlerinden, valf pimlerinden ve ince memelerden güvenle geçer.
Önerilen Kullanım AlanlarıSıcak yolluklu enjeksiyon kalıpları, ince cidarlı ambalaj, şeffaf parça geçişleri (PET, PC, PMMA, berrak PP) ve hassas tıbbi/optik üretimler.
2. Mekanik ve Hibrit (Kimyasal + Mekanik) Temizleyici
Çalışma PrensibiKontrollü kimyasal çözme gücünü, metal yüzeyi çizmeyen (non-abrasive) yumuşak mineral fırçalama etkisiyle birleştirir.
Teknik AvantajlarıYoğun karbonlaşma, ağır siyah nokta sorunları, uzun süredir temizlenmemiş vidalar ve zorlu koyu renkten beyaza geçişlerde maksimum sökme gücü sağlar.
Önerilen Kullanım AlanlarıStandart enjeksiyon makineleri, boru, profil, levha ve film ekstrüzyon hatları, şişirme (akümülatör kafalı dahil) makineleri.
3. Yüksek Sıcaklık Mühendislik Polimerleri Temizleyicisi (260 °C – 360 °C)
Çalışma PrensibiYüksek işleme sıcaklıklarında duman, koku veya kendi kendine yanma yapmadan kararlılığını koruyan özel yüksek ısı taşıyıcılarıyla üretilir.
Önerilen Kullanım AlanlarıPA (Poliamid / Naylon), PC (Polikarbonat), PET, PBT, POM, PPS, PSU ve cam elyaf takviyeli mühendislik plastiklerinin renk/hammadde geçişleri.
4. Makine Kapatma ve Koruma (Shutdown / Sealing) Çözümü
Çalışma PrensibiHafta sonu, vardiya sonu veya uzun süreli duruşlarda kovan içinde bırakılarak havanın (oksijenin) sıcak metal ve polimer artıklarıyla temasını keser.
Teknik AvantajlarıMakine tekrar ısıtıldığında oksidasyon kaynaklı siyah nokta ve yanık oluşumunu engeller; sabah ilk çalıştırmada hızlı ve temiz üretime geçilmesini sağlar.
Üretim İşletmenize Sağladığı Temel Avantajlar
Geçiş Süresinde %50–%80 KısalmaSaatler süren renk ve hammadde değişimlerini dakikalara indirerek makine kullanım oranınızı (OEE) yükseltir.
Hammadde Kaybında Büyük TasarrufKovanı temizlemek için harcanan onlarca kilogram pahalı ana hammaddeyi ortadan kaldırır; temizleyici maliyeti kazanılan hammadde ve zamanın çok altında kalır.
Siyah Nokta ve Yanık Sorununa Kesin ÇözümVida kanatçıkları, çekvalf (geri dönüşsüz yüzük), meme ve kalıp kafasındaki ölü noktalarda biriken karbonlaşmış kalıntıları söker.
Vida Çekme (Söküm) İhtiyacını AzaltırPeriyodik kullanımda kovan içi birikmeyi önlediği için makineleri mekanik temizlik amacıyla sökme sıklığını ve bakım işçiliğini ciddi oranda düşürür.
Krom Kaplı Vida ve Kovana Tam GüvenlikYüzey sertliği kovan/vida çeliğinden çok daha düşük bileşenlerle formüle edildiği için aşınma, çizik veya tolerans bozulması yaratmaz.
Düşük Koku ve Dumansız ÇalışmaOperatör sağlığını ve üretim alanı hava kalitesini koruyan güvenli formülasyonlarla üretilir.
Başlıca Kullanım Alanları ve Prosesler
Enjeksiyon Kalıplama (Soğuk ve Sıcak Yolluk)Koyu renkten beyaza/şeffafa geçişler, çekvalf temizliği, sıcak yolluk manifold ve meme içi renk değişimleri.
Film Ekstrüzyonu (Balon ve Cast Film)Çok katmanlı (co-ex) ve tek katmanlı film hatlarında kafa içi yanık, jel ve siyah nokta temizliği, renk değişimi.
Boru, Profil ve Levha EkstrüzyonuPE100, PPRC, PVC ve ABS/PS hatlarında siyah veya koyu tonlardan açık renklere hızlı geçiş, kalıp kafası temizliği.
Şişirme (Blow Molding)Akümülatör kafalı ve sürekli ekstrüzyonlu şişirme hatlarında ölü nokta ve çizgi (renk izi) giderme.
Kompaund ve Masterbatch ÜretimiÇift vidalı ekstrüderlerde yoğun pigmentli partilerden açık renkli partilere temiz ve hızlı geçiş.
Temel Uygulama Adımları (Özet Saha Rehberi)
Enjeksiyon Makinelerinde
Mevcut üretim hammaddesini kovandan tamamen boşaltın ve besleme hunisini temizleyin.
Enjeksiyon ünitesini kalıptan geri çekin (sıcak yolluk temizliği yapılmıyorsa).
Makine kovan hacminin yaklaşık 1 ila 2 katı miktarda Erk-Han Purging Compound'u doğrudan (karıştırmadan) huniye besleyin.
Geri basıncı orta-düşük seviyeye, vida devrini orta-yüksek seviyeye alarak malzemeyi kısa aralıklarla püskürtün. Ağır karbonlaşma varsa 3–5 dakika kovan içinde bekletip (soaking) ardından yüksek hızla tahliye edin.
Çıkan eriyik tamamen temizlendiğinde yeni üretim hammaddesini besleyerek temizleyiciyi kovandan atın ve seri üretime geçin.
Ekstrüzyon Hatlarında
Makine basıncını güvenli seviyeye indirin; mekanik/hibrit temizleyici kullanıyorsanız ince elek paketini (screen pack) mutlaka sökün.
Önceki hammadde biterken Erk-Han Purging Compound'u besleyin ve vida devrini kademeli olarak artırıp azaltarak (dalgalandırma etkisiyle) kovan içindeki tabakaların sökülmesini hızlandırın.
Kafa çıkışından gelen malzeme temizlendiğinde yeni hammaddeyi verip temizleyiciyi tamamen tahliye edin, ardından yeni elek paketini takarak üretime geçin.
Erk-Han Laboratuvar Güvencesi
Her Erk-Han Makine ve Vida Temizleyici partisi, yüksek performans ve ekipman güvenliği için laboratuvarımızda test edilir:
Isıl Kararlılık (Thermal Stability) KontrolüBelirtilen sıcaklık penceresinde kendi kendine yanma, aşırı gazlanma veya koku yapmadığının doğrulanması.
Sökme Gücü ve Kalıntı Bırakmama TestiPilot ekstrüder ve enjeksiyon hatlarında koyu renkten beyaza geçiş performansı ve yeni hammaddeyle kolay tahliye kontrolü.
Gıda Uygunluğu ve Kimyasal Güvenlikİlgili gıda teması, REACH ve RoHS gerekliliklerine uygun içerik doğrulaması.
Enjeksiyon kalıplamada koyu renkten beyaza ve şeffafa geçişler, sıcak yolluk ve meme temizliği
Balon ve cast film hatlarında kafa içi yanık, jel ve siyah nokta temizliği
PE100, PPRC, PVC ve ABS/PS boru, profil ve levha hatlarında koyu tondan açık renge geçiş
Akümülatör kafalı ve sürekli ekstrüzyonlu şişirme hatlarında renk izi giderme
Çift vidalı ekstrüderlerde yoğun pigmentli partilerden açık renkli partilere geçiş
Etkilenen Özellikler / Nihai Ürüne Etkileri
Siyah nokta ve yanık lekeleri: Vida, çekvalf, meme ve kalıp kafasındaki karbonlaşmış kalıntıları söker; ürüne siyah nokta taşınmaz.
Renk temizliği: Yeni partide önceki rengin izi ve çizgisi kalmaz.
Jel ve yüzey hataları: Film ve levha hatlarında kafa içi jel ve yanık kaynaklı yüzey hatalarını giderir.
Vida ve kovan yüzeyi: Kovan ve vida çeliğinden daha yumuşak bileşenlerle çalışır; aşınma, çizik veya tolerans bozulması yaratmaz.
Çalışma ortamı: Düşük kokulu ve dumansız formülasyon, operatör sağlığını ve üretim alanının hava kalitesini korur.
Proses ve Üretim Hattına Etkisi
Renk ve hammadde geçiş süresi %50 ila %80 kısalır, makine kullanım oranı yükselir.
Kovanı temizlemek için harcanan ana hammadde kaybı ortadan kalkar.
Periyodik kullanımda birikmeyi önler; vida sökme sıklığı ve bakım işçiliği azalır.
Sıkça Sorulan Sorular
Makine ve Vida Temizleyici (Purging Compound) hakkında sayfaya özel teknik sorular ve yanıtları.
Makine ve Vida Temizleyici (Purging Compound) nedir?
Plastik işleme makinelerinin (enjeksiyon, ekstrüzyon, şişirme) vida, kovan, çekvalf, meme ve kalıp kafalarında biriken eski renk, polimer ve karbonlaşmış yanık kalıntılarını hızlı ve güvenli biçimde sökmek için özel olarak geliştirilmiş granül formdaki temizleme bileşiğidir.
Standart doğal hammadde (örneğin şeffaf PP veya HDPE) ile temizlik yapmak yerine neden Purging Compound kullanmalıyım?
Doğal polimerler kovan duvarına yapışmış pigment ve yanık tabakalarını çözemez; yalnızca üzerinden akıp gider. Bu yüzden doğal hammadde ile koyu renkten beyaza geçmek saatler sürer, onlarca kilo malzeme kaybı çıkarır ve üretim başladıktan saatler sonra bile parçada eski renk çizgisi veya siyah nokta çıkmaya devam eder. Erk-Han Purging Compound, yapışmış tabakaları kimyasal ve fiziksel olarak yüzeyden koparıp tek seferde dışarı atar.
Purging Compound makinenin vidasını, kovanını veya krom kaplamasını çizer mi?
Hayır. Erk-Han Makine ve Vida Temizleyici ürünleri, kovan ve vida çeliğinden (ve sert krom/nitrasyon kaplamalardan) çok daha düşük Mohs sertliğine sahip, aşındırıcı olmayan (non-abrasive) bileşenlerle formüle edilir. Metal yüzeye kesinlikle zarar vermez.
Kimyasal temizleyici ile mekanik temizleyici arasındaki fark nedir?
Kimyasal temizleyiciler ısı ile aktive olarak eski polimerin ve pigmentin metal yüzeye tutunma bağlarını zayıflatır; katı mineral içermediği için sıcak yolluklardan güvenle geçer. Mekanik (veya hibrit) temizleyiciler ise yumuşak mineral tanecikleriyle vida ve kovan yüzeyini fiziksel olarak fırçalar; özellikle yoğun karbonlaşma ve ağır siyah noktalarda çok etkilidir.
Tek bir temizleyici ürün fabrikadaki tüm makinelerde ve tüm plastiklerde kullanılabilir mi?
Genel amaçlı Erk-Han temizleyiciler 160 °C – 280 °C aralığındaki poliolefin ve stireniklerin (PE, PP, PS, ABS, PVC, TPE) büyük çoğunluğunu tek ürünle kapsar. Ancak 280 °C üzerinde işlenen PC, PA, PET, PBT, PSU gibi yüksek sıcaklık mühendislik plastikleri veya dar kanallı sıcak yolluklar için özel yüksek ısı / kimyasal seriler kullanılmalıdır.
Purging Compound kullanımında ne kadar hammadde ve zaman tasarrufu sağlanır?
Doğru uygulandığında renk ve hammadde geçiş süreleri ortalama %50 ila %80 oranında kısalır. Doğal polimerle 50–100 kg malzeme kaybı ve 2 saat duruş gerektiren siyahtan beyaza bir geçiş, genellikle 3–8 kg temizleyici ile 15–25 dakikada tamamlanır.
Bir temizlik işleminde makineye ne kadar temizleyici koymak gerekir?
Genel kural, enjeksiyon makinesinin kovan (dozajlama) kapasitesinin 1 ila 2 katı hacminde temizleyici kullanmaktır. Ağır karbonlaşma veya çok koyu pigment geçişlerinde bu miktar 2,5–3 kovan hacmine çıkabilir. Ekstrüzyon hatlarında ise vida çapına ve kafa hacmine göre belirlenir.
Purging Compound ana hammadde ile karıştırılarak mı yoksa saf (%100) olarak mı kullanılır?
Erk-Han Purging Compound ürünleri kullanıma hazırdır (ready-to-use) ve herhangi bir hammadde ile karıştırılmadan doğrudan %100 saf olarak beslenir. Ana hammadde ile seyreltilmesi temizleme gücünü düşürür. (Yalnızca konsantre temizleyici katkı serilerinde belirtilen oranda taşıyıcı polimerle karıştırma yapılır.)
Purging Compound kovanı temizledikten sonra kendi kalıntısı kovanda kalır mı?
Hayır. Temizleyicinin viskozitesi ve taşıyıcı sistemi, arkasından gelen yeni üretim hammaddesi tarafından kolayca itilip kovandan tamamen atılacak şekilde tasarlanmıştır. Temizlik sonrası yeni hammadde ile 2–3 kısa boşaltma yapılması yeterlidir.
Siyahtan beyaza veya koyu kırmızıdan şeffafa geçişte en iyi sonuç nasıl alınır?
Önce mevcut koyu malzeme kovandan tamamen boşaltılır, huni ve besleme boğazı hava/bez ile temizlenir. Ardından Erk-Han Purging Compound kovan hacminin 1,5–2 katı miktarda beslenir, kısa bir bekletme (soaking) uygulanır ve yüksek vida devriyle tahliye edilir. Gerekirse kovan içi temizlendikten sonra son adımda yeni beyaz/şeffaf hammaddeyle kovan durulanır.
Evet. Siyah noktalar, kovan duvarında, vida kanatlarında, çekvalf arkasında veya meme ucunda uzun süre kalıp yanmış polimer/pigment parçalarının zamanla kopup ürüne karışmasıdır. Düzenli Purging Compound kullanımı bu karbon tabakalarını henüz sertleşmeden sökerek siyah nokta kaynaklı kaybı ortadan kaldırır.
Makineyi söküp vida çekmek yerine Purging Compound yeterli olur mu?
Düzenli (örneğin haftalık veya her renk geçişinde) kullanılan bir işletmede vida çekme ihtiyacını büyük ölçüde ortadan kaldırır. Ancak yıllarca temizlenmemiş ve kovan içinde taşlaşmış ağır karbon birikimi olan makinelerde ilk seferde mekanik söküm veya birkaç döngülü yoğun kimyasal-mekanik temizlik (soaking dahil) gerekebilir.
Sıcak yolluklu (hot runner) kalıplarda Purging Compound kullanılabilir mi?
Evet, ancak sıcak yolluklarda mutlaka sıcak yolluk uyumlu, katı aşındırıcı içermeyen kimyasal veya düşük viskoziteli Erk-Han Purging Compound serisi seçilmelidir. Standart yüksek mineralli mekanik temizleyiciler dar sıcak yolluk memelerini tıkayabilir.
Sıcak yolluk temizliği yaparken meme çapı (gate size) ne kadar olmalıdır?
Sıcak yolluk uyumlu kimyasal temizleyicilerimiz 0,5 mm – 0,8 mm üzerindeki standart sıcak yolluk memelerinden ve valf pimli sistemlerden güvenle geçer. Çok dar mikro memelerde (<0,5 mm) uygulama öncesi Erk-Han teknik ekibinden onay ve özel reçete önerisi alınmalıdır.
Sıcak yolluk temizliğinde malzeme kalıba mı basılır yoksa dışarı mı alınır?
Sıcak yolluk temizliğinde önce enjeksiyon ünitesi (kovan ve vida) kalıptan geri çekilerek dışarıya temizlenir. Kovan tertemiz olduktan sonra ünite tekrar kalıba yanaştırılır, kalıp açık veya yarı açık güvenlik konumunda (ya da uygun bir boşaltma aparatı/düşük dozajlı parça basımı ile) temizleyici sıcak yolluk manifold ve memelerinden geçirilerek temizlenir.
Enjeksiyon makinesinde temizlik yaparken geri basınç (back pressure) nasıl olmalıdır?
Genel olarak temizleyici kovana doldurulurken vida ve kovan yüzeyine sürtünme ve sıyırma kuvvetini artırmak için düşük-orta geri basınç (örneğin standart üretimin yarısı veya 5–15 bar civarı) uygulanır. Aşırı yüksek geri basınç kimyasal temizleyicinin gazlanmasını bastırabilir; sıfır geri basınç ise sıyırma etkisini azaltabilir.
Temizlik sırasında vida devri (RPM) yüksek mi yoksa düşük mü tutulmalıdır?
Temizleyici kovana alınırken orta-yüksek vida devri, kovan duvarındaki birikintileri mekanik olarak koparmak için yüksek kesme kuvveti (shear) oluşturur. Enjeksiyon (püskürtme) aşamasında da yüksek enjeksiyon hızı ile malzemenin kovandan hızla tahliye edilmesi en iyi temizliği sağlar.
"Bekletme" (Soaking) işlemi nedir ve ne zaman uygulanmalıdır?
Kovan temizleyici ile doldurulduktan sonra makinenin hareketini durdurup aktif kimyasalların karbon ve pigment tabakalarına nüfuz etmesi için 3 ila 10 dakika sıcaklık altında bekletilmesidir. Özellikle ağır yanık, siyah nokta ve zorlu renk değişimlerinde temizlik performansını katlar.
Temizleyici kovan içinde çok uzun süre bekletilirse zarar verir mi?
Önerilen 3–10 dakikalık bekletme süresinin üzerine çok fazla çıkılmamalıdır (örneğin saatlerce yüksek ısıda bekletmek). Kimyasal reaksiyon tamamlandıktan sonra malzeme yüksek hızla dışarı atılmalıdır. Uzun süreli duruşlar için bekletme yerine "kapatma/mühürleme" (shutdown) prosedürü uygulanır.
Enjeksiyon makinesinde çekvalf (check ring / yüzük) arkasındaki eski renk nasıl temizlenir?
Çekvalf arkası en zor temizlenen ölü bölgedir. Temizlik sırasında vidayı tam ileri-geri kısa stroklarla hareket ettirmek (kısa mal alma ve hızlı püskürtme döngüleri) temizleyicinin çekvalf kanallarından yüksek basınçla geçip bu bölgedeki eski rengi sökmesini sağlar.
Enjeksiyon temizliğinde sıcaklık ayarları değiştirilmeli midir?
Çoğu renk geçişinde mevcut çalışma sıcaklığını değiştirmeye gerek yoktur. Ancak düşük sıcaklıklı bir polimerden (örneğin PP) yüksek sıcaklıklı bir polimere (örneğin PC/PA) veya tam tersi geçiş yapılıyorsa, kovan sıcaklıkları iki polimerin ortak güvenli penceresine veya temizleyicinin çalışma aralığına getirilerek geçiş yapılır.
Yüksek sıcaklıklı bir polimerden (PC, PA, ABS) düşük sıcaklıklı bir polimere (PP, PE) geçerken nasıl bir yol izlenmelidir?
Önce yüksek sıcaklıktaki polimer (örneğin 280 °C'deki PC) yüksek ısıya dayanıklı Erk-Han Purging Compound ile kovandan tamamen atılır. Kovan temizleyici ile doluyken ısıtıcılar yeni polimerin (örneğin 200 °C PP) sıcaklığına düşürülür. Sıcaklık hedefe indiğinde yeni polimer beslenerek temizleyici dışarı atılır. Böylece düşük ısılı polimer yüksek ısıda yanmamış olur.
Düşük sıcaklıklı bir polimerden (PP, PE) yüksek sıcaklıklı bir polimere (PC, PA) geçerken ne yapılmalıdır?
Düşük sıcaklıkta çalışan PP/PE önce kovan içinde düşük/orta sıcaklıktaki temizleyici ile boşaltılır; aksi halde sıcaklık 280 °C'ye çıkarıldığında kovanda kalan PP/PE yanarak ağır siyah nokta oluşturur. Kovan temizlendikten sonra sıcaklık yükseltilerek yeni mühendislik polimerine geçilir.
Ekstrüzyon hatlarında (film, boru, profil, levha) temizlik yaparken elek/filtre (screen pack) sökülmeli midir?
Mekanik veya hibrit temizleyici kullanıyorsanız ve elek göz aralığı 100 mesh'ten daha inceyse elek paketinin sökülmesi veya daha geniş gözlü geçici elek takılması önerilir; aksi halde sökülen büyük karbon parçaları eleği hızla tıkayıp kafa basıncını yükseltebilir. Kimyasal temizleyicilerde ise basınç sürekli izlenerek orta mesh eleklerle geçiş yapılabilir.
Balon ve Cast Film hatlarında jel ve siyah nokta temizliği nasıl yapılır?
Film ekstrüderlerinde kafa (die) dudakları ve spiral dağıtıcı kanalları çok hassastır. Film hatlarına özel düşük viskoziteli ve kalıntı bırakmayan Erk-Han Purging Compound kullanılmalı, temizlik sırasında vida devri kademeli artırılıp azaltılarak spiral kanallardaki ölü noktalar hareketlendirilmelidir.
Çok katmanlı (co-ex) ekstrüzyon hatlarında temizlik nasıl uygulanır?
Çok katmanlı hatlarda yalnızca renk değiştiren veya siyah nokta yapan ekstrüdere temizleyici beslemek yeterlidir; ancak ana birleştirme bloğu (feedblock) ve kafa temizlenecekse tüm katman ekstrüderlerinden eş zamanlı geçiş yapılması en hızlı ve temiz sonucu verir.
Boru ve profil ekstrüzyon hatlarında kafa içindeki eski renk çizgisi (bleeding) nasıl giderilir?
Boru ve profil kafalarındaki tutucu örümcek bacakları (spider legs) arkasında eski renk birikebilir. Temizleyici kafa içinden geçerken ekstrüder devrini 1–2 dakikalık periyotlarla düşürüp yükseltmek (hız dalgalandırması) bu ölü bölgelerdeki basıncı değiştirerek tutunan pigmentleri tamamen söker.
Şişirme (Blow Molding) makinelerinde, özellikle akümülatör kafalarda temizlik nasıl yapılır?
Akümülatör kafalı şişirme makinelerinde akümülatör haznesi temizleyici ile en az 2–3 kez tam doldurulup maksimum hızda boşaltılmalıdır. Bu yüksek hızlı tahliye hareketi, hazne duvarlarında ve piston ucunda biriken yanık kalıntılarını sıyırıp dışarı atar.
Evet, ancak PVC ısıya çok duyarlıdır ve bozulduğunda korozif HCl gazı çıkarır. PVC hatlarında mutlaka PVC ile kimyasal olarak tam uyumlu, düşük işleme sıcaklığına (150 °C – 200 °C) sahip özel Erk-Han PVC Purging Compound kullanılmalıdır.
POM (Asetal) işleyen makinelerde temizlik yaparken nelere dikkat edilmelidir?
POM (Poliasetal) ile PVC veya asidik katkılar aynı kovanda kesinlikle temas etmemelidir; şiddetli kimyasal reaksiyon ve keskin gaz çıkışı oluşabilir. POM geçişlerinde mutlaka POM uyumlu nötr/alkali dengeli Erk-Han Purging Compound tercih edilmeli ve sıcaklık 210 °C'nin üzerine çıkarılmamalıdır.
Doğru seçilmiş şeffaf/kimyasal uyumlu Erk-Han Purging Compound kullanıldığında ve işlem sonunda yeni şeffaf hammadde ile kovan tam durulandığında hiçbir bulanıklık, pusluluk veya optik iz kalmaz.
Makineyi hafta sonu veya vardiya sonunda kapatırken (Shutdown / Sealing) Purging Compound nasıl kullanılır?
Üretim bittiğinde son hammadde kovandan boşaltılır ve kovan Erk-Han Purging Compound ile doldurulur. Isıtıcılar kapatılır ve kovan soğumaya bırakılır. Temizleyici kovanı hava (oksijen) girişine karşı mühürlediği için soğuma ve ertesi gün yeniden ısıtma sırasında polimer yanması ve siyah nokta oluşumu önlenir.
Kapatma (mühürleme) sonrası makine tekrar açıldığında ne yapılmalıdır?
Makine normal çalışma sıcaklığına ulaşıp sıcaklık dengelendiğinde (soak), kovan içindeki mühürleme amaçlı temizleyici yüksek hızla dışarı püskürtülür ve doğrudan yeni üretim hammaddesi beslenerek dakikalar içinde temiz seri üretime geçilir.
Purging Compound kullanım öncesi kurutulmalı mıdır?
Genel amaçlı ve poliolefin bazlı temizleyiciler kurutma gerektirmez, doğrudan torbadan beslenir. Yüksek sıcaklık mühendislik serilerinde dahi nem bariyerli ambalaj açılıp hemen kullanıldığında ön kurutma gerekmez; ancak açıkta kalmış ürünler için teknik veri sayfasındaki (TDS) talimatlara uyulmalıdır.
Purging Compound makineden çıkarken duman veya rahatsız edici koku yapar mı?
Erk-Han formülasyonları operatör güvenliği gözetilerek düşük uçuculuk ve minimum koku prensibiyle üretilir. Ancak ürün belirtilen maksimum çalışma sıcaklığının üzerinde kullanılırsa hafif buhar veya koku oluşabilir; her zaman kovan sıcaklığının önerilen aralıkta olması ve makine üstü standart havalandırmanın açık bulunması önerilir.
Temizlik sırasında çıkan temizleyici takozu (purge) geri dönüştürülebilir mi veya kırma olarak kullanılabilir mi?
Temizlik işlemi sırasında çıkan takozun içinde sökülmüş eski renkler, karbonlaşmış siyah noktalar ve aktif temizleme ajanları bulunduğu için bu atığın kaliteli üretime kırma olarak geri karıştırılması önerilmez. Atık yönetimi lokal geri dönüşüm prosedürlerine göre ayrı değerlendirilmelidir.
Gıda ambalajı ve medikal parça üreten tesislerde Purging Compound kullanımı güvenli midir?
Evet. Erk-Han, bileşenleri gıda temasına uygun (FDA / EU 10/2011 referanslı) hammaddelerden seçilmiş güvenli temizleyici seçenekleri sunar. Temizlik sonrası yeni üretim hammaddesi ile tam tahliye yapıldığında hiçbir kalıntı kalmaz.
Erk-Han Purging Compound REACH ve RoHS mevzuatlarına uygun mudur?
Evet. Tüm temizleyici formülasyonlarımız REACH ve RoHS kısıtlamalarına uygundur; ağır metal ve yasaklı SVHC maddeleri içermez.
Sıvı temizleyici mi yoksa granül (katı) Purging Compound mu daha avantajlıdır?
Sıvı temizleyiciler ek dozajlama pompası gerektirir, dökülme/sızma riski taşır ve operatör kullanımını zorlaştırır. Granül formdaki Erk-Han Purging Compound ise standart plastik hammadde gibi doğrudan huniye dökülür, tozuma ve sıçrama yapmaz, depolanması ve dozajlanması çok pratiktir.
Ev yapımı veya standart kalsit/hammadde karışımlarıyla temizlik yapmak neden risklidir?
Yüksek kalsitli düşük maliyetli karışımlar kimyasal sökme gücü taşımadığı gibi kontrolsüz iri mineral partikülleriyle sıcak yolluk memelerini tıkayabilir, vida yüzeyini çizebilir ve yeni üretime kalsit/tebeşir izi bulaştırabilir. Mühendislik ürünü Purging Compound ise kontrollü partikül yapısı ve kimyasal sinerji ile güvenli temizlik sağlar.
Evet. Cam elyaf dolgulu mühendislik plastikleri vida ve çekvalfte birikme yapmaya ve yüksek sürtünme ısısıyla yanmaya çok yatkındır. Erk-Han yüksek sıcaklık temizleyici serisi, cam elyaf kalıntılarını ve yanmış reçineyi güvenli biçimde tahliye eder.
Renk geçişinde huni (hopper) ve malzeme yükleyici (vakum loader) temizlenmezse ne olur?
Kovanı Purging Compound ile mükemmel temizleseniz dahi huni duvarına statik elektrikle yapışmış birkaç adet eski siyah/kırmızı granül sonradan düşerse yeni beyaz üründe çizgi yapmaya devam eder. Bu nedenle temizleyici koymadan önce huni, boğaz ve mıknatıs mutlaka temizlenmelidir.
Çift vidalı (twin-screw) kompaund ve masterbatch ekstrüderlerinde kullanılabilir mi?
Evet. Çift vidalı ekstrüderlerde yoğun pigmentli masterbatch üretimlerinden sonra vidaları sökmeden hızlı renk geçişi yapmak için yüksek kesme uyumlu Erk-Han Purging Compound serisi son derece etkilidir.
Purging Compound hangi sıklıkla kullanılmalıdır? Sadece sorun çıkınca mı kullanılmalı?
Sadece siyah nokta çıkınca kullanmak yerine koruyucu bakım (preventive maintenance) programına dahil edilmesi önerilir. Her renk/hammadde değişiminde ve haftalık makine kapatmalarında düzenli kullanıldığında kovan içi hiç karbon bağlamaz ve plansız duruşlar sıfıra yaklaşır.
Temizleyici makine içinde köpürme veya aşırı basınç artışı yapar mı?
Kimyasal temizleyiciler aktif çalışma sırasında çok hafif kontrollü bir genleşme/köpürme gösterebilir; bu etki ölü noktalara ulaşmayı kolaylaştırır. Önerilen sıcaklık aralığında ve kafa/meme ucu açık konumdayken tehlikeli bir basınç artışı yaratmaz.
Köpürtücü (Foaming) Masterbatch veya Yanmazlık (FR) katkısı kullandıktan sonra makine Purging Compound ile temizlenmeli midir?
Kesinlikle evet. Özellikle yanmazlık (FR) ve köpürtücü katkılar yüksek ısıda kovan içinde beklerse korozyona veya yanmaya yol açabilir. Bu üretimlerin hemen ardından Erk-Han Purging Compound ile kovanın temizlenmesi vida ve kovan ömrünü uzatır.
Purging Compound kullanırken operatör hangi güvenlik önlemlerini almalıdır?
Standart plastik işleme güvenlik ekipmanları (ısıya dayanıklı eldiven, koruyucu gözlük) kullanılmalı, enjeksiyon memesi geri çekildiğinde sıcak eriyik sıçramasına karşı koruma kapağı kapalı tutulmalı ve ekstrüzyonda kafa basıncı kontrol altında izlenmelidir.
Purging Compound nasıl depolanmalı ve raf ömrü ne kadardır?
Orijinal, ağzı kapalı nem bariyerli ambalajlarında, serin, kuru ve doğrudan güneş ışığından uzak kapalı depo ortamında saklanmalıdır. Uygun koşullarda depolandığında performansını kaybetmeden en az 12–24 ay raf ömrüne sahiptir.
Purging Compound'un gerçekten tasarruf sağladığını fabrikamızda nasıl ölçebiliriz?
Aynı renk geçişini (örneğin siyahtan beyaza) bir kez eski yönteminizle, bir kez de Erk-Han Purging Compound ile yapıp şu 3 veriyi karşılaştırmanız yeterlidir: toplam duruş süresi (dakika), çıkan geçiş kaybı ağırlığı (kg) ve üretime geçtikten sonraki ilk 100 parçadaki siyah nokta/renk izi sayısı. Net yatırım getirisi (ROI) ilk testte ortaya çıkar.
Makinelerimiz için en doğru Erk-Han Purging Compound serisini nasıl seçebilir ve numune alabiliriz?
Makine tipinizi (enjeksiyon, sıcak yolluk, film, boru/profil, şişirme), işlediğiniz ana polimerleri, çalışma sıcaklık aralığınızı ve yaşadığınız temel sorunu (renk geçişi, siyah nokta veya kapatma) web sitemizdeki iletişim kanallarından veya WhatsApp teknik destek hattımızdan paylaşmanız yeterlidir. Erk-Han mühendisleri hattınıza en uygun seriyi belirleyip numune ve adım adım uygulama talimatını tarafınıza iletir.
Renk Geçişinde Saatler ve Çuvallarca Hammadde Kaybetmeyin
Enjeksiyon, sıcak yolluk, ekstrüzyon ve şişirme makinelerinizde geçiş kaybını ve duruş süresini yarıdan fazla azaltan Erk-Han Makine ve Vida Temizleyici (Purging Compound) numune için teknik ekibimizle hemen iletişime geçin.
Bu web sitesi, deneyiminizi geliştirmek için çerezler kullanır. Detaylar için Çerez Politikamızı inceleyebilirsiniz. Kişisel verilerinizin işlenmesine ilişkin detaylar için KVKK Aydınlatma Metni'mizi inceleyebilirsiniz.