Plastik parçaların tasarımı, ürünün kullanılacağı yerdeki mekanik zorlanmaların, kimyasal temasların, termal şokların ve montaj sırasındaki tolerans gereksinimlerinin hesaba katılmasını gerektiren son derece detaylı bir mühendislik denklemidir. İşlevsel ve yapısal beklentilerin ötesinde, erimiş plastiğin kalıp boşluğuna yüksek basınçla girmesi, moleküllerin yönelimi ve soğuma dinamikleri, parçanın nihai mukavemetini doğrudan belirler. Üretilecek büyük ve karmaşık bir tasarımı birden fazla küçük parçaya ayırmak, kalıplama sırasındaki akış ve soğuma problemlerini en aza indirir. Bu parçalar sonradan ultrasonik kaynak, tırnaklı geçme veya vidalama gibi yöntemlerle kolayca monte edilebilir.
Neden enjeksiyon kalıplama?
Plastik enjeksiyon kalıplama, elektronik bileşenlerden otomotiv parçalarına ve medikal sarf malzemelerine kadar yüksek hacimli üretimler için endüstrinin en çok tercih ettiği süreçtir. Çok gözlü kalıplar kullanılarak tek bir çevrimde onlarca parça saniyeler içinde elde edilebilir. Yüksek boyutsal tolerans hassasiyeti, her baskıda kusursuz tekrarlanabilirlik, işçilik maliyetlerinin düşüklüğü ve kayıpsız çalışma imkânı bu yöntemin öne çıkan avantajlarıdır. Kalıp imalatının yüksek donanım ve mühendislik maliyeti gerektirmesi ile parça tasarımında sonradan yapılacak değişikliklerin kalıba uyarlanmasındaki zorluklar ise en büyük kısıtlamalardır.
Malzeme seçimi: amorf ve yarı kristal polimerler
Bu yöntemde tüm termoplastikler ve birçok elastomer kullanılabilir. Malzeme seçimi yapılırken amorf ve yarı kristal polimerlerin yapısal farkları mutlaka dikkate alınmalıdır. Polikarbonat veya ABS gibi amorf malzemeler kalıp içinde her yöne eşit oranda büzülürken, polipropilen veya poliamid gibi yarı kristal malzemeler akış yönünde ve akışa dik yönde farklı oranlarda büzülme gösterir. Bu büzülme farkları doğru hesaplanmazsa kalıptan çıkan parça beklenen ölçülere uymaz.
Enjeksiyon presi ve kapama tonajı
Enjeksiyon presleri, granül halindeki malzemeyi eriten ısıtılmış bir kovan, malzemeyi ileri iten vidalı tip bir piston ve kalıbı basınç altında kapalı tutan mengene ünitesinden oluşur. İdeal kapama tonajı, parçanın kalıp yüzeyindeki izdüşüm alanının her bir inç karesi için iki ila sekiz tonluk bir kuvvet ile çarpılmasıyla hesaplanır. Çok sert plastikler kalıbı doldurmak için daha yüksek enjeksiyon basıncına ihtiyaç duyar, bu da kalıbın aralanmasını önlemek için çok daha yüksek bir kapama tonajı gerektirir. Makine kovanındaki vidanın uzunluk ve çap oranı, malzemenin homojen şekilde erimesi ve renk pigmentlerinin tam karışması için kritik bir mühendislik parametresidir.
Kalıp malzemeleri
Üretimin merkezinde yer alan kalıpların imalatında kullanılacak malzeme, hedeflenen üretim adetlerine göre belirlenir. Tam sertleştirilmiş çelik kalıplar, ısıl işlem görerek elli ile altmış Rockwell sertliğine ulaşır. Milyonlarca baskı yapacak projelerde aşınmaya ve yüksek basınca karşı maksimum direnç sağlar. Ön sertleştirilmiş çelik kalıplar, otuz sekiz ile kırk beş Rockwell sertliğindedir, daha düşük adetli veya çok büyük hacimli parçaların üretiminde maliyet avantajı yaratır. Havacılık standartlarındaki yüksek kaliteli alüminyum kalıplar, çeliğe kıyasla ısıyı çok daha hızlı transfer eder. Bu hızlı soğuma yeteneği sayesinde çevrim süreleri dramatik şekilde düşer ve yüz binlerce parça çok daha kısa sürede basılabilir. Kalıp içinde soğutma suyunun ulaşamadığı ince maça diplerinde ve kör noktalarda ise ısıyı anında emerek uzaklaştıran berilyum bakır alaşımlı metal parçalar kullanılır.
| Kalıp malzemesi | Sertlik | Öne çıkan özellik | Ne zaman seçilir? |
|---|---|---|---|
| Tam sertleştirilmiş çelik | 50–60 HRC | Aşınmaya ve yüksek basınca maksimum direnç | Milyonlarca baskı yapacak projeler |
| Ön sertleştirilmiş çelik | 38–45 HRC | Maliyet avantajı | Daha düşük adetli veya çok büyük hacimli parçalar |
| Alüminyum (havacılık sınıfı) | — | Isıyı çeliğe göre çok daha hızlı transfer eder, çevrim süresi kısalır | Yüz binlerce parçanın kısa sürede basılması |
| Berilyum bakır alaşımı | — | Isıyı anında emip uzaklaştırır | Soğutma suyunun ulaşamadığı ince maça dipleri ve kör noktalar |
Üretim döngüsü adım adım
Üretim döngüsü, granül plastiğin huniden kovana dökülmesi ve dönen vidanın yarattığı sürtünme ısısıyla erimesiyle başlar. Mengene kalıbı kapattığında, vida ileri doğru şahlanarak eriyik plastiği çok yüksek bir hızla kalıp boşluğuna enjekte eder. Parça kalıbı doldurduktan sonra, soğuma anında meydana gelecek hacimsel daralmayı içeriye ekstra malzeme pompalayarak telafi etmek için tutma basıncı uygulanır. Plastiğin merkez sıcaklığı katılaşma noktasının altına düştüğünde kalıp açılır ve itici pimler parçayı dışarı atar.
- EritmeGranül huniden kovana dökülür, dönen vidanın sürtünme ısısıyla erir.
- EnjeksiyonMengene kalıbı kapatır, vida eriyiği yüksek hızla kalıp boşluğuna basar.
- Tutma basıncıSoğurken oluşacak hacim daralması ekstra malzemeyle telafi edilir.
- Soğuma ve itmeMerkez sıcaklığı katılaşma noktasının altına inince kalıp açılır, itici pimler parçayı çıkarır.
Özel kalıplama teknolojileri
Sektörün ihtiyaçlarına göre geleneksel yöntemin dışında çok sayıda özel kalıplama teknolojisi geliştirilmiştir. İç kısımları boşaltarak parça ağırlığını düşüren gaz ve su destekli enjeksiyon, farklı renk veya sertlikteki iki malzemenin aynı anda basıldığı çok bileşenli kalıplama, sıvı silikon kauçuk enjeksiyonu, kalıp içi etiketleme ve dekorasyon, mikroenjeksiyon, düşük basınçlı yapısal köpük kalıplama ve kalınlığı bir milimetrenin altında olan ince cidar kalıplama uygulamaları endüstride yaygın olarak kullanılmaktadır.
İç gerilmeler
Kalıplama sırasında plastiğin maruz kaldığı yüksek basınç ve dar kalıp yolları, uzun polimer zincirlerinin bükülmesine ve kopmasına yol açar. Moleküler yapıdaki bu zorlanmalar kalıp içinde hapsolur ve parçada iç gerilmeler yaratır. Bu gerilmeler sahada parçanın kendiliğinden çatlamasına veya kimyasallara karşı direncinin düşmesine sebep olur. İç gerilmeleri minimuma indirmenin tek yolu, tasarımda keskin köşelerden tamamen kaçınmak ve tüm kalınlık geçişlerini yumuşak kavislerle yapmaktır.
Yolluk ve giriş tasarımı
Erimiş plastiğin kalıba girdiği nokta olan yolluk girişleri, parça kalitesini belirleyen en hassas bölgelerden biridir. Giriş tipi ve konumu parçanın mekanik gücünü, kozmetik görünümünü ve paketleme yoğunluğunu belirler. Operatör veya robot müdahalesi gerektiren manuel girişlerin yanı sıra kalıp açıldığında kendiliğinden kopan tünel ve muz tipi alt girişler sıklıkla tercih edilir. Sıcak yolluk sistemlerinde ise plastik soğuk bir yollukta donmak yerine, doğrudan kalıp yüzeyine temas eden ısıtılmış bir nozul üzerinden enjekte edilir. Giriş noktası daima parçanın en kalın bölgesine konumlandırılmalıdır. Böylece eriyik plastik ince bölgelere doğru basınç kaybetmeden ilerler ve kalıp içinde hava boşluğu kalması engellenir. Yüksek çekme oranına sahip malzemelerde giriş bölgesinde yüksek gerilme birikeceği için girişin kritik mukavemet noktalarından uzağa yerleştirilmesi şarttır.
Duvar kalınlığı
Parça maliyetini ve soğuma süresini belirleyen en önemli kriter duvar kalınlığıdır. Kalıplama işlemi sırasında soğuma zamanı duvar kalınlığının karesiyle orantılı olarak artar. Bu nedenle her zaman mekanik beklentileri karşılayan en ince duvar kalınlığı hedeflenmelidir. Enjeksiyonla kalıplanmış parçaların duvar kalınlıkları ürüne göre yarım milimetre ile dört milimetre arasında değişebilir. Tasarımdaki altın kural, duvar kalınlığının parçanın her noktasında tamamen homojen olmasıdır. Kalın bölümler geç soğur, ince bölümler erken katılaşır. Farklı soğuma hızları malzemeyi farklı oranlarda büzülmeye zorlar ve parça kalıptan çıktığı an çarpılarak formunu kaybeder. Tasarım gereği bir kalınlık değişimi zorunluysa, bu geçişin oranı üçte bir ölçüsünde kademeli ve eğimli şekilde yapılmalıdır.
Çıkış açısı
Parçanın kalıptan çizilmeden ve sürtünmeden çıkabilmesi için metal ile temas eden tüm dik yüzeylere çıkış açısı verilmelidir. Dik açılı yüzeyler kalıptan çıkarken vakum etkisi yaratır ve itici pimler parçayı dışarı atarken yüzeyde beyazlamalara ve deformasyonlara neden olur. Tüm dik yüzeylerde en az bir ile iki derece arasında bir koniklik payı bırakılmalıdır. Kalıp yüzeyinde estetik bir desen veya doku kullanılacaksa, parçanın bu desenlere takılmasını önlemek için desenin her binde bir inç derinliği için standart çıkış açısına ekstra bir buçuk derece daha eklenmelidir. Derin maça bölgelerinde ise üç derecelik açılar güvenli bir kalıptan çıkış sağlar.
Çöküntüler, federler ve bos’lar
Kalıp içi akışında kalın bölgelerin iç kısımları dış yüzeyden izole olduğu için daha geç soğur ve dışarıdan içeriye doğru bir vakum etkisi yaratarak büzülür. Bu iç büzülme, parçanın dış yüzeyinde istenmeyen çukurlaşmalara yani çöküntülere yol açar. Çöküntüleri engellemek için parçanın direncini artırmak amacıyla kullanılan destek federleri ve bos adı verilen vida yuvalarının et kalınlığı, bağlandıkları ana duvar kalınlığının yüzde altmışını asla geçmemelidir.
| Tasarım konusu | Kural | Neden? |
|---|---|---|
| Duvar kalınlığı | 0,5–4 mm; parçanın her noktasında homojen | Farklı soğuma hızları çarpılmaya yol açar |
| Kalınlık geçişi | Zorunluysa 1/3 oranında, kademeli ve eğimli | Ani geçişler iç gerilme ve çarpılma yaratır |
| Çıkış açısı (düz yüzey) | En az 1–2° | Vakum etkisi, beyazlama ve deformasyon önlenir |
| Çıkış açısı (desenli yüzey) | Her 0,001 inç desen derinliği için +1,5° | Parça desene takılmadan çıkar |
| Çıkış açısı (derin maça) | 3° | Güvenli kalıptan çıkış |
| Feder ve bos et kalınlığı | Ana duvarın en fazla %60’ı | Yüzeyde çöküntü oluşmaz |
| Giriş noktası | Parçanın en kalın bölgesi | Eriyik basınç kaybetmeden ilerler, hava boşluğu kalmaz |
Ayrılma çizgisi ve havalandırma
Kalıbın hareketli ve sabit iki yarısının birleştiği yüzeyler ayrılma çizgisi olarak adlandırılır. Parça tasarımı yapılırken eriyik plastiğin akış yönü daima bu ayrılma yüzeylerine doğru planlanmalıdır. Kalıp hızla dolarken içerdeki havanın dışarı atılabileceği tek yer bu ayrılma yüzeylerine açılmış mikroskobik havalandırma kanallarıdır. Eğer akış planlaması yanlış yapılırsa ve hava kalıbın kör bir noktasında sıkışırsa, dizel motorlarındaki gibi yüksek bir basınca ulaşarak alev alır ve plastik parçanın uçlarında kahverengi yanık izleri oluşturur.
Soğutma: çevrimin yaklaşık %70’i
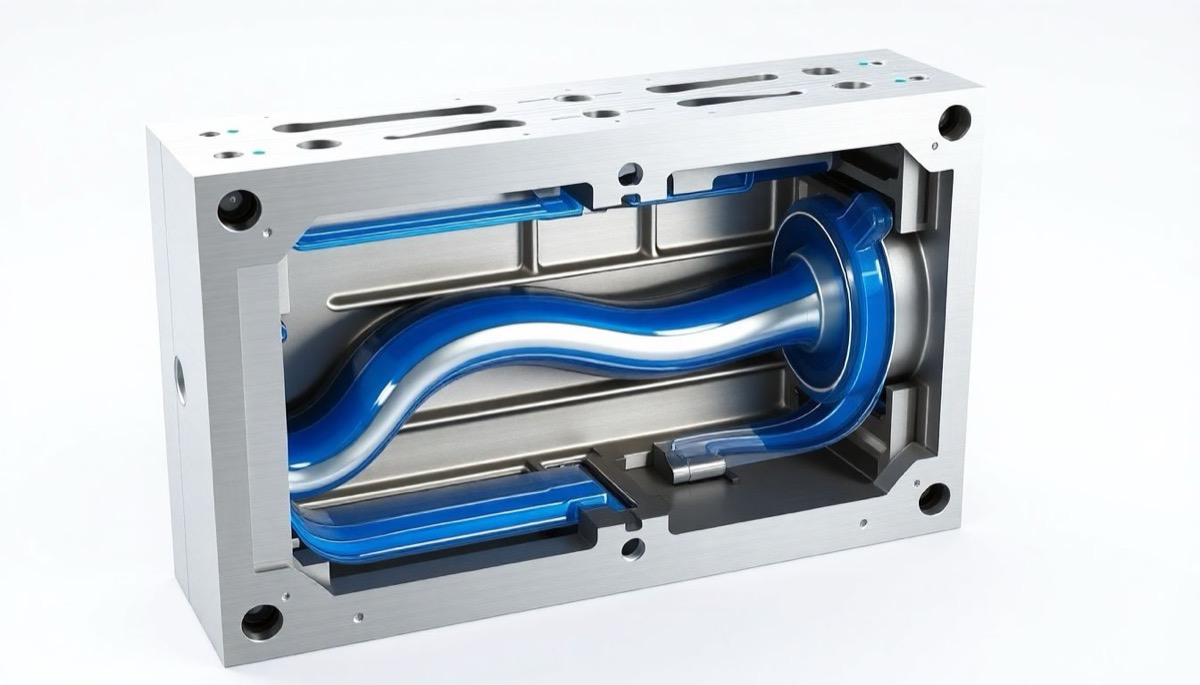
Enjeksiyon döngüsünün yaklaşık yüzde yetmişini soğutma evresi oluşturur. Geleneksel kalıplarda soğutma kanalları, matkapla açılan düz doğrusal hatlardan ibarettir ve karmaşık geometrilere sahip parçaların her noktasını eşit soğutamaz. Günümüzde üç boyutlu metal yazıcı teknolojileri kullanılarak üretilen şekilli soğutma kanalları, kalıp çeliğinin içinde parçanın formunu birebir takip eden kavisli yollar çizer. Bu teknoloji, ısının kalıbın her noktasından tamamen homojen olarak uzaklaştırılmasını sağlayarak parça çarpılmalarını önler ve çevrim sürelerini yüzde kırka varan oranlarda kısaltarak üretim maliyetlerini radikal biçimde düşürür.
Yüzey işleme
Kalıptan çıkan parçanın kozmetik görünümü ve ışık geçirgenliği, kalıp çeliğine uygulanan uluslararası yüzey işleme standartlarıyla belirlenir. Optik şeffaflık veya ayna parlaklığı gerektiren yüzeyler için elmas macunlarla yapılan yüksek seviye polisaj işlemleri zorunludur. Mat, pürüzlü veya deri dokusu istenen yüzeylerde ise erozyon veya kimyasal asit indirme yöntemleriyle standartlaştırılmış desen derinlikleri elde edilir. Tasarımda unutulmaması gereken en kritik bilimsel kural, kalıp yüzeyindeki pürüzlülük değeri arttıkça, sürtünmeyi yenmek için parçaya verilmesi gereken çıkış açısının da matematiksel olarak artırılması gerektiğidir.
Sık görülen enjeksiyon hataları
Enjeksiyon üretimi esnasında kalıp tasarımından veya proses şartlarından kaynaklanan birçok fiziksel hata meydana gelebilir. Çapaklanma, kalıp kapanma kuvvetinin yetersiz olması veya enjeksiyon hızının makinenin sınırlarını aşması sebebiyle plastiğin kalıp dışına taşmasıdır. Tam dolmayan baskı, kovan sıcaklığının düşük olması veya kalıp içinde hapsolan havanın plastiğin ilerlemesini engellemesi sebebiyle kalıbın tam dolamaması durumudur. Kaynak izleri, kalıp içinde engellerin etrafından dolaşıp birleşen eriyik kollarının sıcaklık düşüşü sebebiyle birbirine tam kaynayamaması sonucu oluşan zayıf birleşme hatlarıdır. Gümüş çizgiler veya parlamalar, plastiğin üretimden önce yeterince kurutulmadığını ve içindeki nemin kalıp içinde buharlaşarak yüzeyi bozduğunu gösterir. Yanık izleri, kalıp içindeki havanın dışarı atılamaması ve basınç altında sıkışarak plastiği yakması sonucu oluşur. Boşluklar ise malzemenin kalın bölgelerde merkeze doğru çekilmesi veya tutma basıncının erken kesilmesi sebebiyle parça içinde oluşan yapısal boşluklardır.
| Hata | Nasıl görünür? | Sebebi |
|---|---|---|
| Çapak | Plastik kalıp dışına taşar | Kapanma kuvveti yetersiz veya enjeksiyon hızı makinenin sınırını aşıyor |
| Tam dolmayan baskı (short shot) | Kalıp tam dolmaz | Kovan sıcaklığı düşük veya hapsolan hava eriyiğin ilerlemesini engelliyor |
| Kaynak izi | Zayıf birleşme hattı | Engelin etrafından dolaşan eriyik kolları soğuyup tam kaynayamıyor |
| Gümüş çizgi / parlama | Yüzeyde gümüşi çizgiler | Malzeme yeterince kurutulmamış; nem kalıpta buharlaşıyor |
| Yanık izi | Parça uçlarında kahverengi izler | Hava dışarı atılamıyor, basınç altında sıkışıp plastiği yakıyor |
| Boşluk | Parçanın içinde yapısal boşluk | Kalın bölgede malzeme merkeze çekiliyor veya tutma basıncı erken kesiliyor |
Akıllı üretim hücreleri
Modern plastik enjeksiyon tesisleri mekanik preslerden ibaret değil, sensörler, robotik sistemler ve veri analitiği ile donatılmış akıllı üretim hücreleridir. Kovan içindeki eriyik viskozitesini, kalıp içi basıncını ve soğuma suyu sıcaklığını milisaniyeler içinde ölçen sensörler, makinenin tutma basıncını ve enjeksiyon profilini otonom olarak ayarlayan kapalı döngü sistemleri oluşturur. Kalıp açıldığında parçalar robot kollarla hassas bir şekilde alınır ve sıcaklık farklılıklarını önlemek için soğuma aparatlarına yerleştirilir. Kamera destekli yapay zeka sistemleri, parça üzerindeki mikroskobik çapakları, tam dolmayan bölgeleri veya renk sapmalarını anında tespit ederek kusursuz üretimi güvence altına alır.
Montaj için tasarım
Plastik parça tasarımı, ürünün kalıptan çıktığı an bitmez, parçaların birbirleriyle nasıl birleşeceğini belirleyen montaj işlemleri de tasarıma dahil edilmelidir. Tasarıma eklenecek kaynak hatları, iki plastik parçanın moleküler düzeyde eritilerek sızdırmaz bir şekilde birleştirilmesini sağlar. Geçme tırnakları tasarlanırken malzemenin esneme katsayısı hesaplanarak tırnağın kırılmadan kilitlenmesi garanti altına alınmalıdır. Metal vidaların plastiğe monte edileceği vida yuvalarında ise, vidanın yaratacağı dairesel gerilmeyi sönümlemek için doğru dış çap kalınlığı bırakılmalı ve çatlamaları önlemek adına vida dibine mutlaka kavis eklenmelidir.
Kalıp içi akış analizi
Gelişmiş kalıp içi akış analizi yazılımları, çeliği işlemeye başlamadan önce eriyik plastiğin davranışını dijital ortamda simüle eder. Hava sıkışmaları, çöküntü riskleri ve kaynak izlerinin yerleri tasarım aşamasında tespit edilerek yüksek maliyetli kalıp revizyonlarının önüne geçilir. Mühendislik kurallarına uygun tasarlanmış bir plastik parça, üretim hattında sorunsuz çalışır, montaj kolaylığı sağlar ve projenin ticari ömrünü uzatır.
Projeniz için doğru koruma paketini birlikte seçelim
Ürün seçicimizle ihtiyacınıza uygun katkıları bulun ya da laboratuvarımıza doğrudan danışın.