يُعدّ تصميم القطع البلاستيكية معادلةً هندسيةً بالغة الدقة، تستلزم مراعاة الإجهادات الميكانيكية في موضع استخدام المنتج، والتلامس مع المواد الكيميائية، والصدمات الحرارية، ومتطلبات التفاوت أثناء التجميع. وبعيدًا عن التوقعات الوظيفية والإنشائية، فإن دخول البلاستيك المنصهر إلى تجويف القالب تحت ضغط مرتفع، واتجاه الجزيئات، وديناميكيات التبريد، تحدد جميعها المتانة النهائية للقطعة بشكل مباشر. ويؤدي تقسيم التصميم الكبير والمعقّد المراد إنتاجه إلى عدة قطع أصغر إلى تقليل مشكلات التدفق والتبريد أثناء القولبة إلى أدنى حد. ويمكن بعد ذلك تجميع هذه القطع بسهولة بطرق مثل اللحام بالموجات فوق الصوتية أو التعشيق بالمشابك أو التثبيت بالبراغي.
لماذا القولبة بالحقن؟
تُعدّ القولبة بالحقن للبلاستيك العمليةَ الأكثر تفضيلًا في الصناعة للإنتاج بكميات كبيرة، بدءًا من المكونات الإلكترونية وقطع السيارات وصولًا إلى المستلزمات الطبية الاستهلاكية. وباستخدام القوالب متعددة التجاويف، يمكن الحصول على عشرات القطع في دورة واحدة خلال ثوانٍ. ومن أبرز مزايا هذه الطريقة: الدقة العالية في التفاوتات البُعدية، والتكرارية المثالية في كل عملية حقن، وانخفاض تكاليف العمالة، وإمكانية العمل دون فاقد. أما أكبر القيود فتتمثل في أن تصنيع القوالب يتطلب تكاليف مرتفعة للمعدات والهندسة، إضافةً إلى صعوبة تكييف القالب مع أي تعديلات لاحقة على تصميم القطعة.
اختيار المادة: البوليمرات غير المتبلورة وشبه البلورية
يمكن استخدام جميع اللدائن الحرارية والعديد من الإيلاستومرات في هذه الطريقة. وعند اختيار المادة، يجب حتمًا مراعاة الفروق البنيوية بين البوليمرات غير المتبلورة وشبه البلورية. فبينما تنكمش المواد غير المتبلورة مثل البولي كربونات أو ABS داخل القالب بنسبة متساوية في جميع الاتجاهات، تُظهر المواد شبه البلورية مثل البولي بروبيلين أو البولي أميد انكماشًا بنسب مختلفة في اتجاه التدفق وفي الاتجاه العمودي عليه. وإذا لم تُحسب فروق الانكماش هذه بدقة، فإن القطعة الخارجة من القالب لن تطابق الأبعاد المتوقعة.
مكبس الحقن وقوة الإغلاق
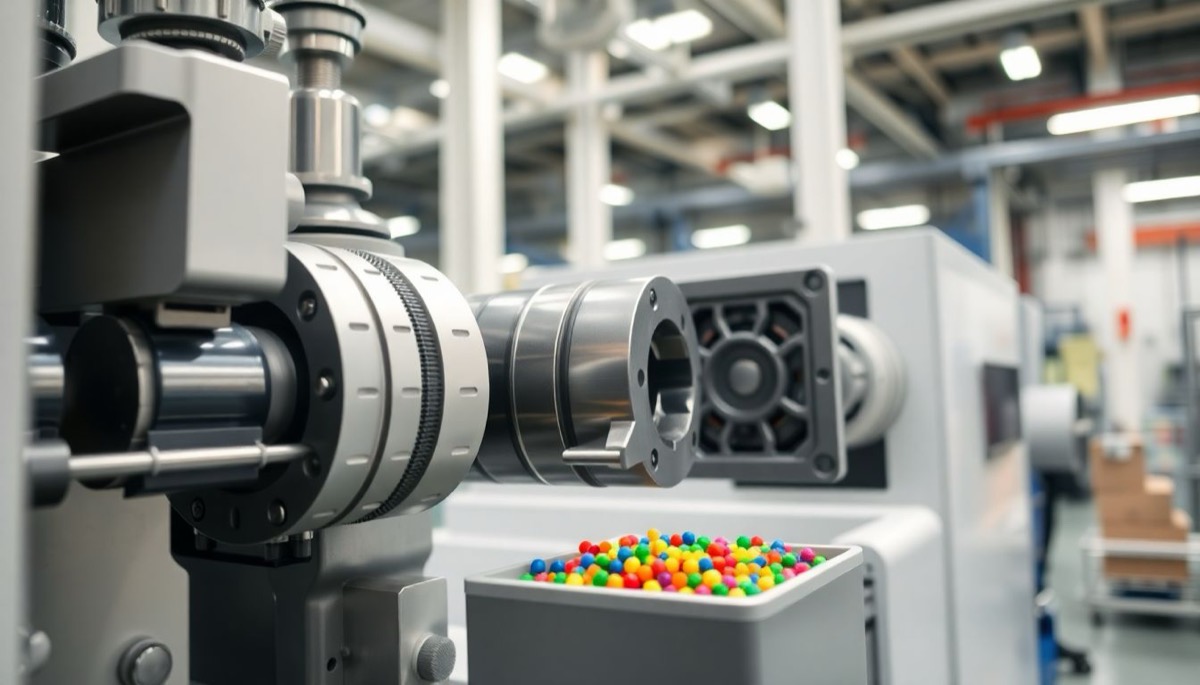
تتكون مكابس الحقن من أسطوانة مُسخّنة تصهر المادة الحبيبية، ومكبس من نوع اللولب يدفع المادة إلى الأمام، ووحدة إغلاق تُبقي القالب مغلقًا تحت الضغط. وتُحسب قوة الإغلاق المثالية بضرب المساحة المسقطة للقطعة على سطح القالب بقوة تتراوح بين 2 و8 أطنان لكل بوصة مربعة. وتحتاج اللدائن شديدة الصلابة إلى ضغط حقن أعلى لملء القالب، مما يتطلب قوة إغلاق أعلى بكثير لمنع انفراج القالب. كما تُعدّ نسبة طول اللولب إلى قطره في أسطوانة الآلة معاملًا هندسيًا حاسمًا لانصهار المادة بشكل متجانس واختلاط أصباغ اللون اختلاطًا تامًا.
مواد القوالب
تُحدَّد المادة المستخدمة في تصنيع القوالب، التي تقع في قلب عملية الإنتاج، وفقًا لكميات الإنتاج المستهدفة. فالقوالب المصنوعة من الفولاذ المُقسّى بالكامل تخضع للمعالجة الحرارية لتصل إلى صلادة تتراوح بين 50 و60 على مقياس روكويل، وتوفر أقصى مقاومة للتآكل والضغط المرتفع في المشاريع التي تتطلب ملايين عمليات الحقن. أما القوالب المصنوعة من الفولاذ المُقسّى مسبقًا فتتراوح صلادتها بين 38 و45 على مقياس روكويل، وتحقق ميزة في التكلفة عند إنتاج قطع بكميات أقل أو قطع ذات أحجام كبيرة جدًا. وتنقل قوالب الألومنيوم عالية الجودة المطابقة لمعايير صناعة الطيران الحرارةَ بسرعة أكبر بكثير مقارنةً بالفولاذ. وبفضل قدرة التبريد السريع هذه، تنخفض أزمنة الدورة انخفاضًا كبيرًا، ويمكن إنتاج مئات الآلاف من القطع في وقت أقصر بكثير. أما في قيعان قلوب القالب الرفيعة والنقاط العمياء التي لا يصل إليها ماء التبريد، فتُستخدم قطع معدنية من سبائك النحاس والبريليوم تمتص الحرارة فورًا وتبددها.
| مادة القالب | الصلادة | الميزة البارزة | متى تُختار؟ |
|---|---|---|---|
| فولاذ مُقسّى بالكامل | 50–60 HRC | أقصى مقاومة للتآكل والضغط المرتفع | المشاريع التي تتطلب ملايين عمليات الحقن |
| فولاذ مُقسّى مسبقًا | 38–45 HRC | ميزة في التكلفة | القطع ذات الكميات الأقل أو الأحجام الكبيرة جدًا |
| ألومنيوم (فئة الطيران) | — | ينقل الحرارة أسرع بكثير من الفولاذ، فيقصر زمن الدورة | إنتاج مئات الآلاف من القطع في وقت قصير |
| سبيكة النحاس والبريليوم | — | تمتص الحرارة فورًا وتبددها | قيعان قلوب القالب الرفيعة والنقاط العمياء التي لا يصل إليها ماء التبريد |
دورة الإنتاج خطوة بخطوة
تبدأ دورة الإنتاج بسكب البلاستيك الحبيبي من القمع إلى الأسطوانة، وانصهاره بفعل حرارة الاحتكاك الناتجة عن دوران اللولب. وعندما تُغلق وحدة الإغلاق القالب، يندفع اللولب إلى الأمام ليحقن البلاستيك المنصهر في تجويف القالب بسرعة عالية جدًا. وبعد أن تملأ القطعة القالب، يُطبَّق ضغط التثبيت لضخ مادة إضافية إلى الداخل بهدف تعويض الانكماش الحجمي الذي سيحدث أثناء التبريد. وعندما تنخفض درجة حرارة مركز البلاستيك إلى ما دون نقطة التصلب، يُفتح القالب وتدفع دبابيس الطرد القطعة إلى الخارج.
- الصهرتُسكب الحبيبات من القمع إلى الأسطوانة، وتنصهر بفعل حرارة الاحتكاك الناتجة عن دوران اللولب.
- الحقنتُغلق وحدة الإغلاق القالب، ويدفع اللولب المصهور بسرعة عالية إلى تجويف القالب.
- ضغط التثبيتيُعوَّض الانكماش الحجمي الذي يحدث أثناء التبريد بمادة إضافية.
- التبريد والطردعندما تنخفض درجة حرارة المركز إلى ما دون نقطة التصلب، يُفتح القالب وتُخرج دبابيس الطرد القطعة.
تقنيات القولبة الخاصة
طُوِّرت، تلبيةً لاحتياجات القطاع، تقنيات قولبة خاصة عديدة إلى جانب الطريقة التقليدية. ومن التطبيقات الشائعة الاستخدام في الصناعة: الحقن بمساعدة الغاز والماء الذي يُفرّغ الأجزاء الداخلية ليُخفّض وزن القطعة، والقولبة متعددة المكونات التي تُحقن فيها مادتان مختلفتان في اللون أو الصلادة في آن واحد، وحقن مطاط السيليكون السائل، والتوسيم والتزيين داخل القالب، والحقن الدقيق (الميكروي)، وقولبة الرغوة الإنشائية منخفضة الضغط، وقولبة الجدران الرقيقة التي يقل سمكها عن مليمتر واحد.
الإجهادات الداخلية
يؤدي الضغط المرتفع والممرات الضيقة في القالب، اللذان يتعرض لهما البلاستيك أثناء القولبة، إلى انثناء سلاسل البوليمر الطويلة وتكسّرها. وتنحبس هذه الإجهادات في البنية الجزيئية داخل القالب، فتُولّد إجهادات داخلية في القطعة. وتتسبب هذه الإجهادات في تشقق القطعة تلقائيًا أثناء الاستخدام أو في انخفاض مقاومتها للمواد الكيميائية. والسبيل الوحيد لتقليل الإجهادات الداخلية إلى الحد الأدنى هو تجنّب الزوايا الحادة في التصميم تمامًا، وتنفيذ جميع انتقالات السماكة بانحناءات ناعمة.
تصميم المجاري والبوابات
تُعدّ بوابات الحقن، وهي النقاط التي يدخل منها البلاستيك المنصهر إلى القالب، من أكثر المناطق حساسيةً في تحديد جودة القطعة. إذ يحدد نوع البوابة وموقعها القوةَ الميكانيكية للقطعة ومظهرها التجميلي وكثافة التعبئة. وإلى جانب البوابات اليدوية التي تتطلب تدخّل المشغّل أو الروبوت، كثيرًا ما تُفضَّل البوابات السفلية من النوع النفقي ونوع الموزة التي تنفصل تلقائيًا عند فتح القالب. أما في أنظمة المجاري الساخنة، فبدلًا من أن يتجمد البلاستيك في مجرى بارد، يُحقن مباشرةً عبر فوهة مُسخّنة تلامس سطح القالب. ويجب دائمًا وضع نقطة البوابة في أسمك منطقة من القطعة؛ وبذلك يتقدم البلاستيك المنصهر نحو المناطق الرقيقة دون أن يفقد ضغطه، ويُمنع بقاء فراغات هوائية داخل القالب. وفي المواد ذات معدل الانكماش المرتفع، ونظرًا لتراكم إجهاد مرتفع في منطقة البوابة، يجب وضع البوابة بعيدًا عن نقاط المتانة الحرجة.
سماكة الجدار
تُعدّ سماكة الجدار أهم معيار يحدد تكلفة القطعة وزمن تبريدها. فأثناء عملية القولبة، يزداد زمن التبريد بما يتناسب مع مربع سماكة الجدار. لذلك يجب دائمًا استهداف أقل سماكة جدار تفي بالمتطلبات الميكانيكية. وقد تتراوح سماكات جدران القطع المقولبة بالحقن بين 0.5 و4 مليمترات بحسب المنتج. والقاعدة الذهبية في التصميم هي أن تكون سماكة الجدار متجانسة تمامًا في كل نقطة من القطعة. فالأجزاء السميكة تبرد متأخرة، والأجزاء الرقيقة تتصلب مبكرًا. وتُجبر سرعات التبريد المختلفة المادةَ على الانكماش بنسب مختلفة، فتتشوه القطعة وتفقد شكلها لحظة خروجها من القالب. وإذا كان تغيير السماكة ضروريًا بحكم التصميم، فيجب أن يتم هذا الانتقال بشكل تدريجي ومائل بنسبة الثلث.
زاوية السحب
لكي تخرج القطعة من القالب دون خدوش أو احتكاك، يجب إعطاء زاوية سحب لجميع الأسطح العمودية الملامسة للمعدن. فالأسطح ذات الزوايا القائمة تُحدث تأثير تفريغ عند خروجها من القالب، وتتسبب في ابيضاض السطح وتشوّهه عندما تدفع دبابيس الطرد القطعة إلى الخارج. ويجب ترك هامش استدقاق لا يقل عن 1 إلى 2 درجة على جميع الأسطح العمودية. وإذا كان سيُستخدم نقش أو ملمس جمالي على سطح القالب، فيجب إضافة 1.5 درجة إضافية إلى زاوية السحب القياسية لكل جزء من ألف من البوصة من عمق النقش، لمنع القطعة من التعلّق بهذه النقوش. أما في مناطق القلوب العميقة، فتضمن الزوايا البالغة 3 درجات خروجًا آمنًا من القالب.
علامات الانكماش والأضلاع والبروزات
أثناء التدفق داخل القالب، تبرد الأجزاء الداخلية من المناطق السميكة متأخرةً لكونها معزولة عن السطح الخارجي، فتنكمش مُحدثةً تأثير تفريغ من الخارج إلى الداخل. ويؤدي هذا الانكماش الداخلي إلى تجوّفات غير مرغوب فيها على السطح الخارجي للقطعة، أي علامات الانكماش. ولمنع علامات الانكماش، يجب ألا تتجاوز سماكة أضلاع التدعيم المستخدمة لزيادة متانة القطعة، وسماكة مقاعد البراغي المعروفة بالبروزات، بأي حال 60% من سماكة الجدار الرئيسي المتصلة به.
| موضوع التصميم | القاعدة | لماذا؟ |
|---|---|---|
| سماكة الجدار | 0.5–4 mm؛ متجانسة في كل نقطة من القطعة | سرعات التبريد المختلفة تؤدي إلى التشوّه |
| انتقال السماكة | عند الضرورة بنسبة 1/3، تدريجيًا ومائلًا | الانتقالات المفاجئة تُولّد إجهادًا داخليًا وتشوّهًا |
| زاوية السحب (سطح أملس) | 1–2° على الأقل | يُمنع تأثير التفريغ والابيضاض والتشوّه |
| زاوية السحب (سطح منقوش) | +1.5° لكل 0.001 بوصة من عمق النقش | تخرج القطعة دون أن تتعلّق بالنقش |
| زاوية السحب (قلب عميق) | 3° | خروج آمن من القالب |
| سماكة الأضلاع والبروزات | 60% كحد أقصى من سماكة الجدار الرئيسي | لا تتكوّن علامات انكماش على السطح |
| نقطة البوابة | أسمك منطقة في القطعة | يتقدم المصهور دون فقدان الضغط، ولا تبقى فراغات هوائية |
خط الفصل والتهوية
تُسمّى الأسطح التي يلتقي عندها نصفا القالب، المتحرك والثابت، خطَّ الفصل. وعند تصميم القطعة، يجب دائمًا التخطيط لاتجاه تدفق البلاستيك المنصهر نحو أسطح الفصل هذه. فبينما يمتلئ القالب بسرعة، تكون قنوات التهوية المجهرية المفتوحة على أسطح الفصل هي المكان الوحيد الذي يمكن أن يُطرد منه الهواء الموجود بالداخل. وإذا خُطِّط للتدفق بشكل خاطئ وانحبس الهواء في نقطة عمياء من القالب، فإنه يبلغ ضغطًا مرتفعًا كما في محركات الديزل فيشتعل، ويُخلّف آثار احتراق بنية اللون عند أطراف القطعة البلاستيكية.
التبريد: نحو 70% من الدورة
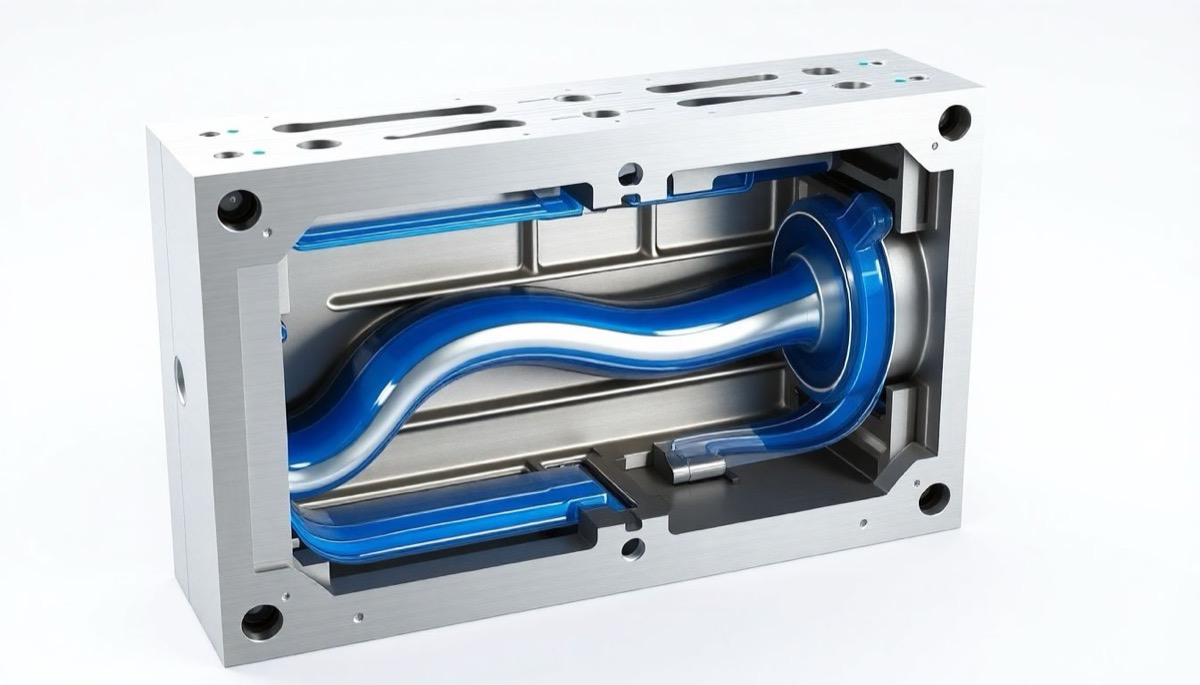
تُشكّل مرحلة التبريد نحو 70% من دورة الحقن. وفي القوالب التقليدية، تقتصر قنوات التبريد على خطوط مستقيمة تُفتح بالمثقاب، ولا يمكنها تبريد كل نقطة في القطع ذات الأشكال الهندسية المعقدة بالتساوي. أما اليوم، فإن قنوات التبريد المطابق للشكل، المُنتَجة باستخدام تقنيات الطباعة المعدنية ثلاثية الأبعاد، ترسم داخل فولاذ القالب مسارات منحنية تتبع شكل القطعة تمامًا. وتضمن هذه التقنية تبديد الحرارة من كل نقطة في القالب بشكل متجانس تمامًا، فتمنع تشوّه القطع، وتُقصّر أزمنة الدورة بنسب تصل إلى 40%، مما يُخفّض تكاليف الإنتاج تخفيضًا جذريًا.
معالجة السطح
يتحدد المظهر التجميلي للقطعة الخارجة من القالب ونفاذيتها للضوء وفقًا للمعايير الدولية لمعالجة الأسطح المطبقة على فولاذ القالب. فالأسطح التي تتطلب شفافية بصرية أو لمعانًا مرآويًا تستلزم عمليات تلميع عالية المستوى باستخدام معاجين الماس. أما الأسطح المطلوب أن تكون مطفأة أو خشنة أو بملمس الجلد، فيُحصل فيها على أعماق نقش قياسية بطرق التآكل بالتفريغ الكهربائي أو الحفر الكيميائي بالأحماض. والقاعدة العلمية الأهم التي لا ينبغي إغفالها في التصميم هي أنه كلما ارتفعت قيمة خشونة سطح القالب، وجب رياضيًا زيادة زاوية السحب التي ينبغي إعطاؤها للقطعة للتغلب على الاحتكاك.
عيوب الحقن الشائعة
قد تحدث أثناء الإنتاج بالحقن عيوب فيزيائية عديدة ناجمة عن تصميم القالب أو ظروف العملية. فالزوائد هي فيضان البلاستيك إلى خارج القالب بسبب عدم كفاية قوة إغلاق القالب أو تجاوز سرعة الحقن لحدود الآلة. والحقن الناقص هو عدم امتلاء القالب بالكامل بسبب انخفاض درجة حرارة الأسطوانة أو لأن الهواء المحبوس داخل القالب يعيق تقدّم البلاستيك. وخطوط اللحام هي خطوط التقاء ضعيفة تتكوّن عندما لا تلتحم أذرع المصهور، التي تلتف حول العوائق داخل القالب ثم تلتقي، التحامًا تامًا بسبب انخفاض درجة حرارتها. وتدل الخطوط الفضية أو اللمعات على أن البلاستيك لم يُجفَّف تجفيفًا كافيًا قبل الإنتاج، وأن الرطوبة التي يحتويها تبخّرت داخل القالب فأفسدت السطح. وتتكوّن آثار الاحتراق عندما يتعذر طرد الهواء الموجود داخل القالب فينضغط تحت الضغط ويحرق البلاستيك. أما الفراغات فهي تجاويف بنيوية تتكوّن داخل القطعة بسبب انسحاب المادة نحو المركز في المناطق السميكة أو بسبب قطع ضغط التثبيت مبكرًا.
| العيب | كيف يبدو؟ | السبب |
|---|---|---|
| الزوائد | يفيض البلاستيك إلى خارج القالب | قوة الإغلاق غير كافية أو سرعة الحقن تتجاوز حدود الآلة |
| الحقن الناقص (short shot) | لا يمتلئ القالب بالكامل | درجة حرارة الأسطوانة منخفضة أو الهواء المحبوس يعيق تقدّم المصهور |
| خط اللحام | خط التقاء ضعيف | أذرع المصهور الملتفة حول العائق تبرد ولا تلتحم التحامًا تامًا |
| الخطوط الفضية / اللمعان | خطوط فضية على السطح | المادة لم تُجفَّف بما يكفي؛ والرطوبة تتبخر داخل القالب |
| أثر الاحتراق | آثار بنية عند أطراف القطعة | يتعذر طرد الهواء، فينضغط تحت الضغط ويحرق البلاستيك |
| الفراغ | تجويف بنيوي داخل القطعة | المادة تنسحب نحو المركز في المنطقة السميكة أو يُقطع ضغط التثبيت مبكرًا |
خلايا الإنتاج الذكية
لم تعد منشآت حقن البلاستيك الحديثة مجرد مكابس ميكانيكية، بل هي خلايا إنتاج ذكية مجهّزة بالمستشعرات والأنظمة الروبوتية وتحليلات البيانات. فالمستشعرات التي تقيس لزوجة المصهور داخل الأسطوانة، والضغط داخل القالب، ودرجة حرارة ماء التبريد في أجزاء من الثانية، تُشكّل أنظمة ذات حلقة مغلقة تضبط ضغط التثبيت ومنحنى الحقن في الآلة بشكل ذاتي. وعند فتح القالب، تُلتقط القطع بدقة بواسطة أذرع روبوتية وتوضع في أدوات التبريد لمنع فروق درجات الحرارة. كما تكشف أنظمة الذكاء الاصطناعي المدعومة بالكاميرات فورًا عن الزوائد المجهرية أو المناطق غير المكتملة الامتلاء أو انحرافات اللون على القطعة، فتضمن إنتاجًا خاليًا من العيوب.
التصميم من أجل التجميع
لا ينتهي تصميم القطعة البلاستيكية لحظة خروج المنتج من القالب، بل يجب أن تُدرج في التصميم أيضًا عمليات التجميع التي تحدد كيفية اتصال القطع ببعضها. فخطوط اللحام التي تُضاف إلى التصميم تتيح ربط قطعتين بلاستيكيتين ربطًا محكمًا مانعًا للتسرب عبر صهرهما على المستوى الجزيئي. وعند تصميم مشابك التعشيق، يجب حساب معامل مرونة المادة لضمان أن يُقفل المشبك دون أن ينكسر. أما في مقاعد البراغي التي ستُركّب فيها براغٍ معدنية في البلاستيك، فيجب ترك سماكة قطر خارجي مناسبة لامتصاص الإجهاد الدائري الذي سيُحدثه البرغي، ويجب حتمًا إضافة انحناء عند قاعدة البرغي لمنع التشققات.
تحليل التدفق داخل القالب
تُحاكي برمجيات تحليل التدفق المتقدمة داخل القالب سلوكَ البلاستيك المنصهر رقميًا قبل البدء في تشغيل الفولاذ. فتُكتشف انحباسات الهواء ومخاطر علامات الانكماش ومواقع خطوط اللحام في مرحلة التصميم، مما يحول دون إجراء تعديلات مكلفة على القالب. والقطعة البلاستيكية المصممة وفق القواعد الهندسية تعمل دون مشكلات على خط الإنتاج، وتُسهّل التجميع، وتُطيل العمر التجاري للمشروع.
لنختر معًا حزمة الحماية المناسبة لمشروعكم
اعثروا على الإضافات المناسبة لاحتياجاتكم عبر أداة اختيار المنتجات لدينا، أو استشيروا مختبرنا مباشرةً.