El diseño de piezas plásticas es una ecuación de ingeniería muy detallada que debe tener en cuenta las cargas mecánicas en el punto de uso, el contacto con productos químicos, los choques térmicos y los requisitos de tolerancia del ensamblaje. Más allá de las expectativas funcionales y estructurales, la entrada a alta presión del plástico fundido en la cavidad del molde, la orientación molecular y la dinámica de enfriamiento determinan directamente la resistencia final de la pieza. Dividir un diseño grande y complejo en varias piezas más pequeñas minimiza los problemas de flujo y enfriamiento durante el moldeo. Estas piezas pueden ensamblarse después fácilmente mediante métodos como la soldadura por ultrasonido, las uniones a presión (snap-fit) o la fijación con tornillos.
¿Por qué el moldeo por inyección?
El moldeo por inyección de plásticos es el proceso más elegido por la industria para la producción de alto volumen, desde componentes electrónicos hasta piezas automotrices y desechables médicos. Con moldes multicavidad, se pueden producir decenas de piezas en cuestión de segundos en un solo ciclo. La alta precisión dimensional, la repetibilidad impecable de una inyección a otra, los bajos costos de mano de obra y la posibilidad de operar sin pérdidas son las ventajas más destacadas de este método. Sus mayores limitaciones son el alto costo de equipos e ingeniería de la fabricación de moldes y la dificultad de adaptar el molde a cambios de diseño posteriores.
Selección de materiales: polímeros amorfos y semicristalinos
Todos los termoplásticos y muchos elastómeros pueden utilizarse en este método. Al seleccionar un material, siempre deben tenerse en cuenta las diferencias estructurales entre los polímeros amorfos y los semicristalinos. Los materiales amorfos, como el policarbonato o el ABS, se contraen por igual en todas las direcciones dentro del molde, mientras que los materiales semicristalinos, como el polipropileno o la poliamida, se contraen en distinta medida en la dirección del flujo y en la dirección perpendicular a él. Si estas diferencias de contracción no se calculan correctamente, la pieza que sale del molde no tendrá las dimensiones esperadas.
La prensa de inyección y el tonelaje de cierre
Una prensa de inyección consta de un cilindro calefactado que funde el material granulado, un husillo reciprocante que empuja el material hacia adelante y una unidad de cierre que mantiene el molde cerrado bajo presión. El tonelaje de cierre ideal se calcula multiplicando cada pulgada cuadrada del área proyectada de la pieza sobre la superficie del molde por una fuerza de dos a ocho toneladas. Los plásticos muy rígidos necesitan una mayor presión de inyección para llenar el molde, lo que a su vez exige un tonelaje de cierre mucho mayor para evitar que el molde se abra. La relación longitud/diámetro del husillo en el cilindro es un parámetro de ingeniería crítico para la fusión homogénea del material y el mezclado completo de los pigmentos de color.
Materiales para moldes
El material con el que se fabrican los moldes, que son el corazón de la producción, se elige en función del volumen de producción previsto. Los moldes de acero totalmente templado reciben un tratamiento térmico hasta una dureza de 50 a 60 Rockwell. En proyectos que alcanzarán millones de inyecciones, ofrecen la máxima resistencia al desgaste y a la alta presión. Los moldes de acero preendurecido tienen una dureza de 38 a 45 Rockwell y ofrecen una ventaja de costo para producciones de menor volumen o para piezas muy grandes. Los moldes de aluminio aeroespacial de alta calidad transfieren el calor mucho más rápido que el acero. Gracias a esta capacidad de enfriamiento rápido, los tiempos de ciclo se reducen drásticamente y se pueden moldear cientos de miles de piezas en mucho menos tiempo. En el fondo de los machos delgados y en los puntos ciegos dentro del molde a los que no llega el agua de enfriamiento, se utilizan insertos de aleación de cobre-berilio para absorber y evacuar el calor al instante.
| Material del molde | Dureza | Propiedad clave | Cuándo elegirlo |
|---|---|---|---|
| Acero totalmente templado | 50–60 HRC | Máxima resistencia al desgaste y a la alta presión | Proyectos que alcanzarán millones de inyecciones |
| Acero preendurecido | 38–45 HRC | Ventaja de costo | Series de menor volumen o piezas muy grandes |
| Aluminio (grado aeroespacial) | — | Transfiere el calor mucho más rápido que el acero y acorta el tiempo de ciclo | Moldeo de cientos de miles de piezas en poco tiempo |
| Aleación de cobre-berilio | — | Absorbe y evacua el calor al instante | Fondos de machos delgados y puntos ciegos a los que no llega el agua de enfriamiento |
El ciclo de producción paso a paso
El ciclo de producción comienza cuando el plástico granulado se alimenta desde la tolva al cilindro y se funde por el calor de fricción que genera el husillo en rotación. Una vez que la unidad de cierre cierra el molde, el husillo avanza bruscamente e inyecta el plástico fundido en la cavidad del molde a muy alta velocidad. Después de que la pieza llena el molde, se aplica presión de mantenimiento para compensar la contracción volumétrica que se produce durante el enfriamiento, compactando material adicional en la cavidad. Cuando la temperatura del núcleo del plástico desciende por debajo de su punto de solidificación, el molde se abre y los pernos expulsores empujan la pieza hacia afuera.
- FusiónLos gránulos se alimentan desde la tolva al cilindro y se funden por el calor de fricción del husillo en rotación.
- InyecciónLa unidad de cierre cierra el molde y el husillo introduce el fundido en la cavidad del molde a alta velocidad.
- Presión de mantenimientoLa contracción volumétrica que se produce durante el enfriamiento se compensa con material adicional.
- Enfriamiento y expulsiónCuando la temperatura del núcleo desciende por debajo del punto de solidificación, el molde se abre y los pernos expulsores extraen la pieza.
Tecnologías especiales de moldeo
Más allá del método convencional, se han desarrollado muchas tecnologías especiales de moldeo para satisfacer las necesidades de la industria. La inyección asistida por gas y por agua, que vacía el interior para reducir el peso de la pieza; el moldeo multicomponente, en el que se moldean al mismo tiempo dos materiales de distinto color o dureza; la inyección de caucho de silicona líquida; el etiquetado y la decoración en molde; la microinyección; el moldeo de espuma estructural a baja presión; y el moldeo de pared delgada con espesores inferiores a un milímetro se utilizan ampliamente en la industria.
Tensiones internas
La alta presión y los estrechos canales del molde a los que se somete el plástico durante el moldeo hacen que las largas cadenas poliméricas se doblen y se rompan. Estas deformaciones de la estructura molecular quedan atrapadas dentro del molde y generan tensiones internas en la pieza. En servicio, estas tensiones hacen que la pieza se agriete espontáneamente o pierda su resistencia a los productos químicos. La única manera de minimizar las tensiones internas es evitar por completo las esquinas vivas en el diseño y realizar todas las transiciones de espesor con radios suaves.
Diseño de canales y puntos de inyección
El punto de inyección, el lugar por donde el plástico fundido entra en el molde, es una de las zonas más sensibles que determinan la calidad de la pieza. El tipo y la ubicación del punto de inyección determinan la resistencia mecánica, el aspecto estético y la densidad de compactación de la pieza. Además de los puntos de inyección manuales, que requieren la intervención de un operador o un robot, con frecuencia se prefieren los puntos de inyección submarinos de tipo túnel y banana, que se separan automáticamente al abrirse el molde. En los sistemas de canal caliente, en lugar de solidificarse en un canal frío, el plástico se inyecta a través de una boquilla calefactada en contacto directo con la superficie del molde. El punto de inyección debe ubicarse siempre en la sección más gruesa de la pieza. Así, el fundido avanza hacia las secciones más delgadas sin perder presión y no quedan vacíos de aire dentro del molde. En los materiales con una alta tasa de contracción se acumula una tensión elevada en la zona del punto de inyección, por lo que este debe colocarse lejos de los puntos críticos de resistencia.
Espesor de pared
El espesor de pared es el criterio más importante que determina el costo de la pieza y el tiempo de enfriamiento. Durante el moldeo, el tiempo de enfriamiento aumenta en proporción al cuadrado del espesor de pared. Por ello, el objetivo debe ser siempre la pared más delgada que cumpla los requisitos mecánicos. Según el producto, el espesor de pared de las piezas moldeadas por inyección puede variar de medio milímetro a cuatro milímetros. La regla de oro del diseño es que el espesor de pared debe ser completamente uniforme en todos los puntos de la pieza. Las secciones gruesas se enfrían tarde y las delgadas solidifican pronto. Las distintas velocidades de enfriamiento obligan al material a contraerse en distinta medida, y la pieza se alabea y pierde su forma en el momento en que sale del molde. Si un cambio de espesor es inevitable por diseño, la transición debe hacerse de forma gradual y cónica, con una relación de un tercio.
Ángulo de desmoldeo
Para que la pieza se libere del molde sin rayarse ni rozar, debe aplicarse un ángulo de desmoldeo a todas las superficies verticales en contacto con el metal. Las superficies en ángulo recto crean un efecto de vacío durante la expulsión y, cuando los pernos expulsores empujan la pieza hacia afuera, provocan blanqueamiento por tensión y deformación en la superficie. Debe dejarse una conicidad de al menos uno a dos grados en todas las superficies verticales. Si se va a utilizar un patrón estético o una textura en la superficie del molde, debe añadirse un grado y medio adicional al ángulo de desmoldeo estándar por cada milésima de pulgada de profundidad de textura, para evitar que la pieza se enganche en la textura. En las zonas de machos profundos, los ángulos de tres grados garantizan un desmoldeo seguro.
Rechupes, nervios y torretas
Durante el flujo en el molde, el interior de las secciones gruesas queda aislado de la superficie exterior, por lo que se enfría más tarde y se contrae creando un efecto de vacío desde el exterior hacia el interior. Esta contracción interna provoca depresiones indeseadas, es decir, rechupes, en la superficie exterior de la pieza. Para evitar los rechupes, el espesor de pared de los nervios de refuerzo utilizados para aumentar la resistencia de la pieza y de los alojamientos para tornillos llamados torretas nunca debe superar el sesenta por ciento del espesor de la pared principal a la que están unidos.
| Aspecto de diseño | Regla | ¿Por qué? |
|---|---|---|
| Espesor de pared | 0,5–4 mm; uniforme en todos los puntos de la pieza | Las distintas velocidades de enfriamiento provocan alabeo |
| Transición de espesor | Si es inevitable, con una relación de 1/3, gradual y cónica | Las transiciones bruscas generan tensiones internas y alabeo |
| Ángulo de desmoldeo (superficie lisa) | Al menos 1–2° | Evita el efecto de vacío, el blanqueamiento por tensión y la deformación |
| Ángulo de desmoldeo (superficie texturizada) | +1,5° por cada 0,001 in de profundidad de textura | La pieza se desmolda sin engancharse en la textura |
| Ángulo de desmoldeo (macho profundo) | 3° | Desmoldeo seguro |
| Espesor de pared de nervios y torretas | Como máximo el 60 % de la pared principal | Sin rechupes en la superficie |
| Ubicación del punto de inyección | Sección más gruesa de la pieza | El fundido avanza sin perder presión y no quedan vacíos de aire |
Línea de partición y venteo
Las superficies donde se encuentran las mitades móvil y fija del molde se denominan línea de partición. Al diseñar la pieza, la dirección de flujo del fundido debe planificarse siempre hacia estas superficies de partición. A medida que el molde se llena rápidamente, el único lugar por donde puede escapar el aire del interior son los canales de venteo microscópicos tallados en estas superficies de partición. Si la planificación del flujo se hace de forma incorrecta y el aire queda atrapado en un punto ciego del molde, alcanza una presión elevada, como en un motor diésel, se enciende y deja marcas de quemadura marrones en los extremos de la pieza plástica.
Enfriamiento: alrededor del 70 % del ciclo
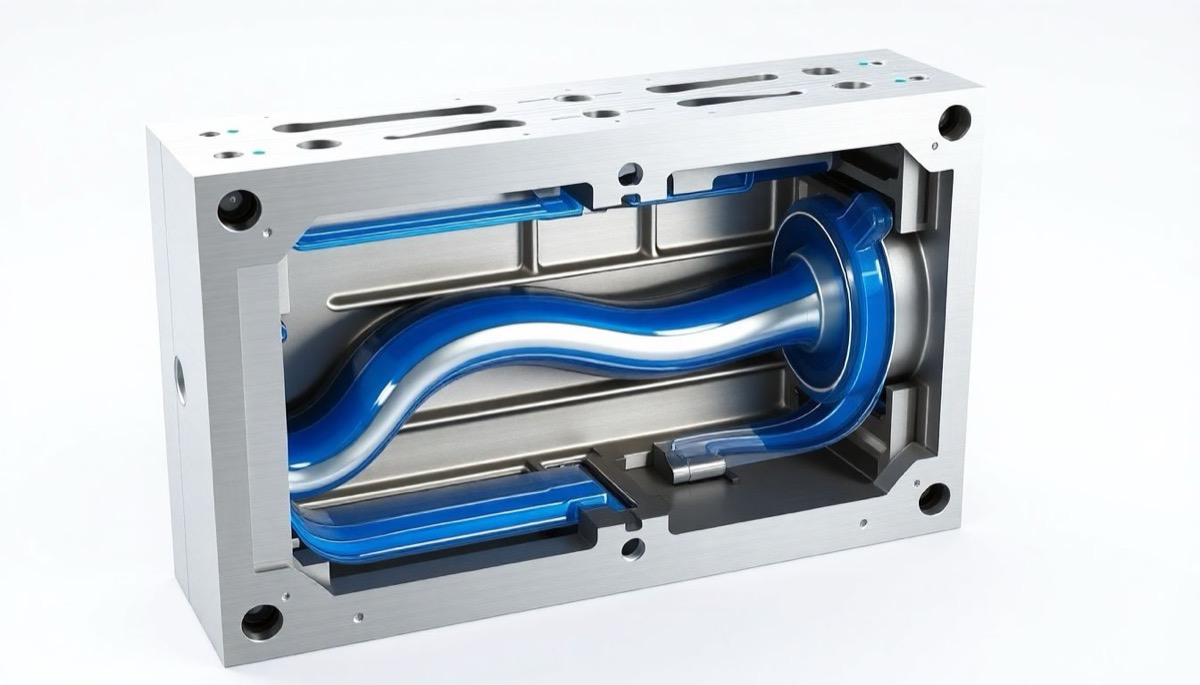
La fase de enfriamiento representa aproximadamente el setenta por ciento del ciclo de inyección. En los moldes convencionales, los canales de enfriamiento son simplemente líneas rectas perforadas en el acero y no pueden enfriar de manera uniforme todos los puntos de las piezas con geometrías complejas. Hoy en día, los canales de enfriamiento conformados producidos con tecnologías de impresión 3D en metal trazan recorridos curvos dentro del acero del molde que siguen exactamente la forma de la pieza. Al extraer el calor de forma completamente uniforme de cada punto del molde, esta tecnología evita el alabeo de las piezas y acorta los tiempos de ciclo hasta en un cuarenta por ciento, lo que reduce radicalmente los costos de producción.
Acabado superficial
La apariencia estética y la transmisión de luz de la pieza moldeada están determinadas por las normas internacionales de acabado superficial aplicadas al acero del molde. Para superficies que requieren claridad óptica o brillo espejo, es imprescindible un pulido de alto nivel con pastas de diamante. En las superficies donde se desea una textura mate, rugosa o de cuero, se obtienen profundidades de textura normalizadas mediante electroerosión (EDM) o grabado químico. La regla científica más importante que no debe olvidarse en el diseño es que, a medida que aumenta la rugosidad de la superficie del molde, el ángulo de desmoldeo que se da a la pieza para vencer la fricción también debe aumentarse matemáticamente.
Defectos comunes del moldeo por inyección
Durante el moldeo por inyección pueden producirse numerosos defectos físicos derivados del diseño del molde o de las condiciones del proceso. La rebaba es el desbordamiento del plástico fuera del molde debido a una fuerza de cierre insuficiente o a una velocidad de inyección que supera los límites de la máquina. La inyección incompleta es el llenado incompleto del molde porque la temperatura del cilindro es demasiado baja o porque el aire atrapado en el molde impide el avance del plástico. Las líneas de soldadura son líneas de unión débiles que se forman cuando los frentes de fundido que fluyen alrededor de obstáculos del molde y vuelven a encontrarse no logran fusionarse por completo debido a la caída de temperatura. Las estrías plateadas indican que el plástico no se secó lo suficiente antes de la producción y que la humedad que contenía se evaporó en el molde y dañó la superficie. Las marcas de quemadura aparecen cuando el aire del molde no puede evacuarse y se comprime bajo presión, quemando el plástico. Los vacíos son cavidades estructurales que se forman dentro de la pieza cuando el material se retrae hacia el centro en secciones gruesas o cuando la presión de mantenimiento se corta demasiado pronto.
| Defecto | ¿Cómo se ve? | Causa |
|---|---|---|
| Rebaba | El plástico desborda fuera del molde | Fuerza de cierre insuficiente o velocidad de inyección por encima del límite de la máquina |
| Inyección incompleta | El molde no se llena por completo | Temperatura baja del cilindro o aire atrapado que impide el avance del fundido |
| Línea de soldadura | Línea de unión débil | Los frentes de fundido que fluyen alrededor de un obstáculo se enfrían y no logran fusionarse por completo |
| Estrías plateadas | Vetas plateadas en la superficie | Material no secado lo suficiente; la humedad se evapora en el molde |
| Marca de quemadura | Marcas marrones en los extremos de la pieza | El aire no puede evacuarse, se comprime bajo presión y quema el plástico |
| Vacío | Cavidad estructural dentro de la pieza | El material se retrae hacia el centro en una sección gruesa o la presión de mantenimiento se corta demasiado pronto |
Celdas de producción inteligentes
Las instalaciones modernas de inyección de plástico no son solo prensas mecánicas; son células de producción inteligentes equipadas con sensores, sistemas robóticos y análisis de datos. Los sensores que miden en milisegundos la viscosidad del fundido en el cilindro, la presión en la cavidad y la temperatura del agua de refrigeración forman sistemas de lazo cerrado que ajustan de forma autónoma la presión de mantenimiento y el perfil de inyección de la máquina. Cuando el molde se abre, los brazos robóticos retiran las piezas con precisión y las colocan en dispositivos de enfriamiento para evitar diferencias de temperatura. Los sistemas de inteligencia artificial asistidos por cámaras detectan al instante rebabas microscópicas, zonas con llenado incompleto o desviaciones de color en la pieza, lo que garantiza una producción sin defectos.
Diseño para el ensamblaje
El diseño de una pieza plástica no termina en el momento en que el producto sale del molde; las operaciones de ensamblaje que determinan cómo se unirán las piezas entre sí también deben incluirse en el diseño. Las uniones por soldadura incorporadas al diseño permiten fundir dos piezas plásticas entre sí a nivel molecular y unirlas de forma estanca. Al diseñar ganchos de encaje a presión, deben calcularse las propiedades de flexión del material para garantizar que el gancho se trabe sin romperse. En los resaltes donde se fijarán tornillos metálicos en el plástico, debe dejarse el espesor de diámetro exterior correcto para absorber la tensión circunferencial que generará el tornillo, y siempre debe añadirse un radio en la base del resalte para evitar grietas.
Análisis de flujo en el molde
El software avanzado de análisis de flujo en molde simula digitalmente el comportamiento del plástico fundido antes de mecanizar el acero. Las trampas de aire, los riesgos de rechupes y la ubicación de las líneas de soldadura se identifican en la etapa de diseño, lo que evita costosas revisiones del molde. Una pieza plástica diseñada de acuerdo con las reglas de ingeniería funciona sin problemas en la línea de producción, es fácil de ensamblar y prolonga la vida comercial del proyecto.
Elijamos juntos el paquete de protección adecuado para su proyecto
Encuentre los aditivos que se ajustan a sus necesidades con nuestro selector de productos o consulte directamente a nuestro laboratorio.