La conception de pièces plastiques est une équation d'ingénierie très détaillée qui doit tenir compte des charges mécaniques au point d'utilisation, du contact chimique, des chocs thermiques et des exigences de tolérance de l'assemblage. Au-delà des attentes fonctionnelles et structurelles, l'entrée à haute pression du plastique fondu dans l'empreinte du moule, l'orientation moléculaire et la dynamique de refroidissement déterminent directement la résistance finale de la pièce. Diviser une conception volumineuse et complexe en plusieurs pièces plus petites réduit au minimum les problèmes d'écoulement et de refroidissement pendant le moulage. Ces pièces peuvent ensuite être facilement assemblées par des méthodes telles que le soudage par ultrasons, les assemblages par encliquetage ou le vissage.
Pourquoi le moulage par injection ?
Le moulage par injection des plastiques est le procédé le plus utilisé par l'industrie pour la production en grande série, des composants électroniques aux pièces automobiles et aux consommables médicaux à usage unique. Grâce aux moules multi-empreintes, des dizaines de pièces peuvent être produites en quelques secondes en un seul cycle. Une grande précision dimensionnelle, une répétabilité parfaite d'une injection à l'autre, de faibles coûts de main-d'œuvre et la possibilité de fonctionner sans pertes sont les principaux avantages de cette méthode. Ses principales limites sont le coût élevé des équipements et de l'ingénierie liés à la fabrication des moules, ainsi que la difficulté d'adapter le moule aux modifications de conception apportées ultérieurement.
Choix du matériau : polymères amorphes et semi-cristallins
Tous les thermoplastiques et de nombreux élastomères peuvent être utilisés avec cette méthode. Lors du choix du matériau, il faut toujours tenir compte des différences structurelles entre polymères amorphes et semi-cristallins. Les matériaux amorphes comme le polycarbonate ou l'ABS se rétractent de manière égale dans toutes les directions dans le moule, tandis que les matériaux semi-cristallins comme le polypropylène ou le polyamide se rétractent à des taux différents dans le sens de l'écoulement et perpendiculairement à celui-ci. Si ces différences de retrait ne sont pas calculées correctement, la pièce sortant du moule ne respectera pas les dimensions attendues.
La presse d'injection et la force de fermeture
Une presse d'injection se compose d'un fourreau chauffé qui fait fondre la matière granulée, d'une vis à mouvement alternatif qui pousse la matière vers l'avant et d'une unité de fermeture qui maintient le moule fermé sous pression. La force de fermeture idéale se calcule en multipliant chaque pouce carré de la surface projetée de la pièce sur la surface du moule par une force de deux à huit tonnes. Les plastiques très rigides nécessitent une pression d'injection plus élevée pour remplir le moule, ce qui exige à son tour une force de fermeture bien supérieure pour empêcher le moule de s'ouvrir. Le rapport longueur/diamètre de la vis dans le fourreau est un paramètre d'ingénierie critique pour une fusion homogène de la matière et un mélange complet des pigments de couleur.
Matériaux de moule
Le matériau utilisé pour fabriquer les moules, au cœur de la production, est choisi en fonction du volume de production visé. Les moules en acier entièrement trempé sont traités thermiquement jusqu'à une dureté de 50 à 60 Rockwell. Dans les projets qui atteindront des millions d'injections, ils offrent une résistance maximale à l'usure et aux hautes pressions. Les moules en acier prétraité ont une dureté de 38 à 45 Rockwell et offrent un avantage de coût pour les productions de plus faible volume ou pour les très grandes pièces. Les moules en aluminium aéronautique haut de gamme transfèrent la chaleur bien plus rapidement que l'acier. Grâce à cette capacité de refroidissement rapide, les temps de cycle diminuent considérablement et des centaines de milliers de pièces peuvent être moulées en un temps bien plus court. Au fond des noyaux minces et dans les zones aveugles du moule que l'eau de refroidissement ne peut atteindre, des inserts en alliage cuivre-béryllium sont utilisés pour absorber et évacuer instantanément la chaleur.
| Matériau du moule | Dureté | Propriété clé | Quand le choisir |
|---|---|---|---|
| Acier entièrement trempé | 50–60 HRC | Résistance maximale à l'usure et aux hautes pressions | Projets de plusieurs millions d'injections |
| Acier prétraité | 38–45 HRC | Avantage de coût | Séries de plus faible volume ou très grandes pièces |
| Aluminium (qualité aéronautique) | — | Transfère la chaleur bien plus vite que l'acier, ce qui raccourcit le temps de cycle | Mouler des centaines de milliers de pièces en peu de temps |
| Alliage cuivre-béryllium | — | Absorbe et évacue instantanément la chaleur | Fonds de noyaux minces et zones aveugles que l'eau de refroidissement ne peut atteindre |
Le cycle de production étape par étape
Le cycle de production commence lorsque le plastique granulé passe de la trémie au fourreau et fond sous l'effet de la chaleur de friction générée par la rotation de la vis. Une fois le moule fermé par l'unité de fermeture, la vis avance brusquement et injecte le plastique fondu dans l'empreinte du moule à très grande vitesse. Une fois le moule rempli, une pression de maintien est appliquée pour compenser le retrait volumique qui se produit au refroidissement, en tassant de la matière supplémentaire dans l'empreinte. Lorsque la température à cœur du plastique descend sous son point de solidification, le moule s'ouvre et les éjecteurs poussent la pièce hors du moule.
- FusionLes granulés passent de la trémie au fourreau et fondent sous l'effet de la chaleur de friction de la vis en rotation.
- InjectionL'unité de fermeture ferme le moule et la vis pousse la matière fondue dans l'empreinte à grande vitesse.
- Pression de maintienLe retrait volumique qui se produit au refroidissement est compensé par un apport de matière supplémentaire.
- Refroidissement et éjectionDès que la température à cœur descend sous le point de solidification, le moule s'ouvre et les éjecteurs extraient la pièce.
Technologies de moulage spéciales
Au-delà de la méthode conventionnelle, de nombreuses technologies de moulage spéciales ont été développées pour répondre aux besoins de l'industrie. L'injection assistée par gaz ou par eau, qui évide l'intérieur pour alléger la pièce ; le moulage multi-composants, dans lequel deux matériaux de couleur ou de dureté différentes sont moulés simultanément ; l'injection de caoutchouc silicone liquide ; l'étiquetage et la décoration dans le moule ; la micro-injection ; le moulage de mousse structurelle basse pression ; et le moulage à parois minces, avec des épaisseurs de paroi inférieures à un millimètre, sont tous largement utilisés dans l'industrie.
Contraintes internes
La pression élevée et les canaux étroits du moule auxquels le plastique est soumis pendant le moulage font plier et rompre les longues chaînes polymères. Ces déformations de la structure moléculaire restent figées dans le moule et créent des contraintes internes dans la pièce. En service, ces contraintes provoquent une fissuration spontanée de la pièce ou une perte de sa résistance aux produits chimiques. La seule façon de réduire au minimum les contraintes internes est d'éviter totalement les angles vifs dans la conception et de réaliser toutes les transitions d'épaisseur avec des rayons progressifs.
Conception des canaux d'alimentation et des seuils d'injection
Le seuil d'injection, point où le plastique fondu entre dans le moule, est l'une des zones les plus sensibles pour la qualité de la pièce. Le type et l'emplacement du seuil déterminent la résistance mécanique, l'aspect esthétique et la densité de compactage de la pièce. Outre les seuils manuels, qui nécessitent l'intervention d'un opérateur ou d'un robot, on privilégie souvent les seuils sous-marins de type tunnel ou banane, qui se détachent automatiquement à l'ouverture du moule. Dans les systèmes à canaux chauds, au lieu de se figer dans un canal froid, le plastique est injecté par une buse chauffée en contact direct avec la surface du moule. Le seuil doit toujours être placé dans la section la plus épaisse de la pièce. Ainsi, la matière fondue progresse vers les sections plus minces sans perte de pression et aucune poche d'air ne subsiste dans le moule. Avec les matériaux à fort taux de retrait, des contraintes élevées s'accumulent dans la zone du seuil ; celui-ci doit donc être placé loin des points critiques de résistance.
Épaisseur de paroi
L'épaisseur de paroi est le critère le plus important pour le coût de la pièce et le temps de refroidissement. Pendant le moulage, le temps de refroidissement augmente proportionnellement au carré de l'épaisseur de paroi. C'est pourquoi l'objectif doit toujours être la paroi la plus mince qui satisfait aux exigences mécaniques. Selon le produit, l'épaisseur de paroi des pièces injectées peut aller d'un demi-millimètre à quatre millimètres. La règle d'or de la conception est que l'épaisseur de paroi doit être parfaitement uniforme en tout point de la pièce. Les sections épaisses refroidissent tard, les sections minces se solidifient tôt. Des vitesses de refroidissement différentes obligent la matière à se rétracter à des taux différents, et la pièce gauchit et se déforme dès sa sortie du moule. Si un changement d'épaisseur est inévitable dans la conception, la transition doit être progressive et en pente douce, selon un rapport d'un tiers.
Angle de dépouille
Pour que la pièce se démoule sans rayure ni frottement, un angle de dépouille doit être appliqué à toutes les surfaces verticales en contact avec le métal. Les surfaces à angle droit créent un effet de vide à l'éjection, et lorsque les éjecteurs poussent la pièce, ils provoquent un blanchiment sous contrainte et des déformations en surface. Une dépouille d'au moins un à deux degrés doit être prévue sur toutes les surfaces verticales. Si un motif esthétique ou une texture doit être utilisé sur la surface du moule, il faut ajouter un degré et demi supplémentaire à l'angle de dépouille standard pour chaque millième de pouce de profondeur de texture, afin d'éviter que la pièce n'accroche dans la texture. Dans les zones de noyau profond, des angles de trois degrés assurent un démoulage sûr.
Retassures, nervures et bossages
Pendant l'écoulement dans le moule, l'intérieur des sections épaisses est isolé de la surface extérieure ; il refroidit donc plus tard et se rétracte en créant un effet de vide de l'extérieur vers l'intérieur. Ce retrait interne entraîne des creux indésirables, autrement dit des retassures, sur la surface extérieure de la pièce. Pour éviter les retassures, l'épaisseur de paroi des nervures de renfort utilisées pour augmenter la résistance de la pièce et des logements de vis appelés bossages ne doit jamais dépasser soixante pour cent de l'épaisseur de la paroi principale à laquelle ils sont rattachés.
| Aspect de conception | Règle | Pourquoi ? |
|---|---|---|
| Épaisseur de paroi | 0,5–4 mm ; uniforme en tout point de la pièce | Des vitesses de refroidissement différentes provoquent un gauchissement |
| Transition d'épaisseur | Si elle est inévitable, selon un rapport de 1/3, progressive et en pente douce | Les transitions brusques créent des contraintes internes et un gauchissement |
| Angle de dépouille (surface lisse) | Au moins 1–2° | Évite l'effet de vide, le blanchiment sous contrainte et les déformations |
| Angle de dépouille (surface texturée) | +1,5° pour chaque 0,001 in de profondeur de texture | La pièce se démoule sans accrocher dans la texture |
| Angle de dépouille (noyau profond) | 3° | Démoulage sûr |
| Épaisseur de paroi des nervures et bossages | Au maximum 60 % de la paroi principale | Aucune retassure en surface |
| Emplacement du seuil d'injection | Section la plus épaisse de la pièce | La matière fondue progresse sans perte de pression, aucune poche d'air ne subsiste |
Plan de joint et dégazage
Les surfaces où se rejoignent les parties mobile et fixe du moule constituent le plan de joint. Lors de la conception de la pièce, le sens d'écoulement de la matière fondue doit toujours être prévu vers ces surfaces de joint. Pendant le remplissage rapide du moule, le seul endroit par lequel l'air intérieur peut s'échapper est constitué par les évents microscopiques usinés dans ces surfaces de joint. Si l'écoulement est mal planifié et que de l'air reste piégé dans une zone aveugle du moule, il atteint une pression élevée, comme dans un moteur diesel, s'enflamme et laisse des traces de brûlure brunes aux extrémités de la pièce plastique.
Refroidissement : environ 70 % du cycle
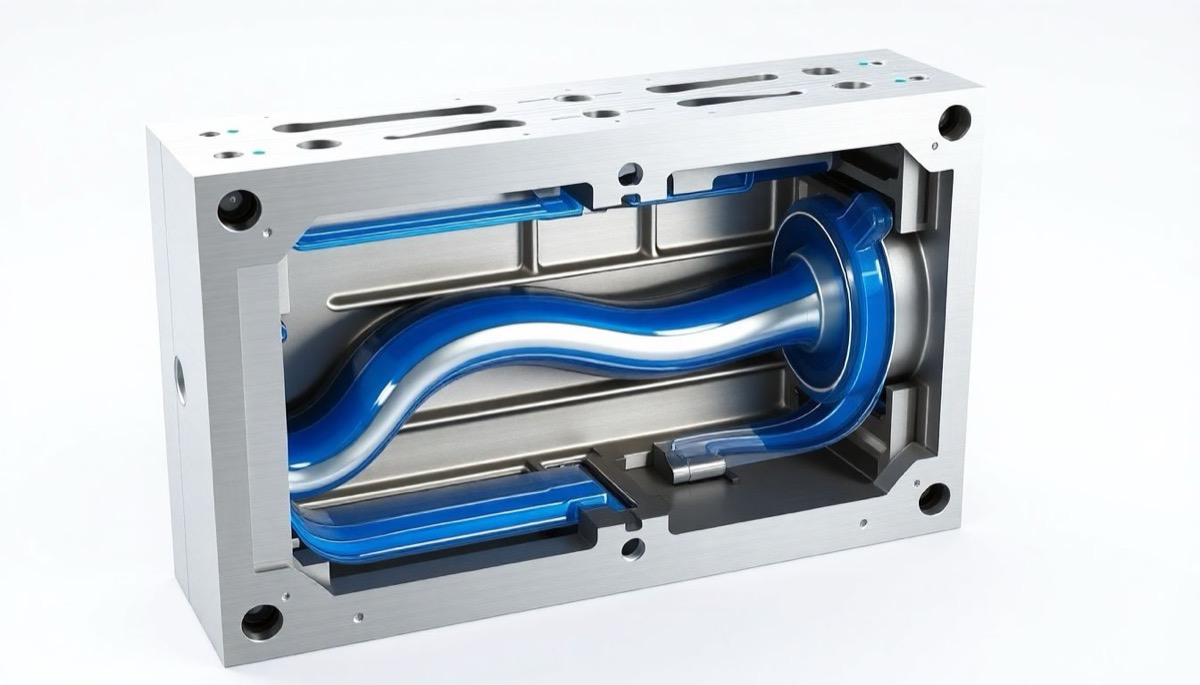
La phase de refroidissement représente environ soixante-dix pour cent du cycle d'injection. Dans les moules conventionnels, les canaux de refroidissement sont de simples lignes droites percées dans l'acier et ne peuvent pas refroidir uniformément tous les points des pièces de géométrie complexe. Aujourd'hui, les canaux de refroidissement conformes produits par les technologies d'impression 3D métal suivent des trajets courbes à l'intérieur de l'acier du moule, épousant exactement la forme de la pièce. En évacuant la chaleur de manière parfaitement uniforme en tout point du moule, cette technologie évite le gauchissement des pièces et réduit les temps de cycle jusqu'à quarante pour cent, ce qui diminue radicalement les coûts de production.
Finition de surface
L'aspect esthétique et la transmission lumineuse de la pièce moulée sont déterminés par les normes internationales d'état de surface appliquées à l'acier du moule. Pour les surfaces nécessitant une clarté optique ou un brillant miroir, un polissage de haut niveau aux pâtes diamantées est indispensable. Pour les surfaces où l'on souhaite une texture mate, rugueuse ou grainée façon cuir, des profondeurs de texture normalisées sont obtenues par électroérosion (EDM) ou par gravure chimique. La règle scientifique la plus importante à ne pas oublier lors de la conception est que, plus la rugosité de la surface du moule augmente, plus l'angle de dépouille donné à la pièce pour vaincre le frottement doit lui aussi être augmenté mathématiquement.
Défauts courants du moulage par injection
Lors du moulage par injection, de nombreux défauts physiques dus à la conception du moule ou aux conditions de procédé peuvent apparaître. La bavure est le débordement du plastique hors du moule, dû à une force de fermeture insuffisante ou à une vitesse d'injection dépassant les limites de la machine. Le remplissage incomplet est l'impossibilité pour le moule de se remplir entièrement, parce que la température du fourreau est trop basse ou que l'air emprisonné dans le moule empêche le plastique d'avancer. Les lignes de soudure sont des lignes de jonction fragiles qui se forment lorsque des fronts de matière fondue, ayant contourné des obstacles dans le moule et se rejoignant, ne peuvent pas fusionner complètement en raison de la baisse de température. Les traînées argentées ou stries indiquent que le plastique n'a pas été suffisamment séché avant la production et que l'humidité qu'il contenait s'est évaporée dans le moule, endommageant la surface. Les brûlures se produisent lorsque l'air contenu dans le moule ne peut pas être évacué et qu'il est comprimé sous pression, brûlant le plastique. Les vacuoles sont des cavités structurelles qui se forment à l'intérieur de la pièce lorsque la matière est attirée vers le centre dans les sections épaisses ou lorsque la pression de maintien est coupée trop tôt.
| Défaut | À quoi ressemble-t-il ? | Cause |
|---|---|---|
| Bavure | Le plastique déborde hors du moule | Force de fermeture insuffisante ou vitesse d'injection au-delà de la limite de la machine |
| Remplissage incomplet | Le moule ne se remplit pas complètement | Température du fourreau trop basse ou air emprisonné empêchant la matière fondue d'avancer |
| Ligne de soudure | Ligne de jonction fragile | Les fronts de matière fondue qui contournent un obstacle refroidissent et ne peuvent pas fusionner complètement |
| Traînées argentées / stries | Traînées argentées en surface | Matière insuffisamment séchée ; l'humidité s'évapore dans le moule |
| Brûlure | Marques brunes aux extrémités de la pièce | L'air ne peut pas s'échapper, il est comprimé sous pression et brûle le plastique |
| Vacuole | Cavité structurelle à l'intérieur de la pièce | La matière est attirée vers le centre dans une section épaisse ou la pression de maintien est coupée trop tôt |
Cellules de production intelligentes
Les installations modernes d'injection plastique ne sont pas de simples presses mécaniques ; ce sont des cellules de production intelligentes équipées de capteurs, de systèmes robotisés et d'outils d'analyse de données. Les capteurs qui mesurent en quelques millisecondes la viscosité de la matière fondue dans le fourreau, la pression dans l'empreinte et la température de l'eau de refroidissement forment des systèmes en boucle fermée qui ajustent de manière autonome la pression de maintien et le profil d'injection de la machine. À l'ouverture du moule, les pièces sont saisies avec précision par des bras robotisés et placées dans des gabarits de refroidissement afin d'éviter les écarts de température. Des systèmes d'intelligence artificielle assistés par caméra détectent instantanément les bavures microscopiques, les zones incomplètement remplies ou les écarts de couleur sur la pièce, garantissant une production sans défaut.
Conception pour l'assemblage
La conception d'une pièce plastique ne s'arrête pas au moment où le produit sort du moule ; les opérations d'assemblage qui déterminent comment les pièces seront reliées entre elles doivent aussi être intégrées à la conception. Les joints de soudure prévus dans la conception permettent de fondre ensemble deux pièces plastiques au niveau moléculaire et de les assembler de manière étanche. Lors de la conception de crochets d'encliquetage (snap-fit), les propriétés en flexion du matériau doivent être calculées pour garantir que le crochet se verrouille sans casser. Pour les bossages dans lesquels des vis métalliques seront fixées dans le plastique, il faut prévoir une épaisseur de diamètre extérieur correcte pour absorber la contrainte circonférentielle créée par la vis, et toujours ajouter un rayon à la base du bossage pour éviter la fissuration.
Analyse rhéologique du remplissage
Les logiciels avancés d'analyse de remplissage (mold flow) simulent numériquement le comportement du plastique fondu avant même que l'acier ne soit usiné. Les pièges à air, les risques de retassures et l'emplacement des lignes de soudure sont identifiés dès la phase de conception, ce qui évite des modifications de moule coûteuses. Une pièce plastique conçue selon les règles de l'ingénierie tourne sans difficulté sur la ligne de production, s'assemble facilement et prolonge la durée de vie commerciale du projet.
Choisissons ensemble le bon ensemble de protection pour votre projet
Trouvez les additifs adaptés à vos besoins grâce à notre sélecteur de produits, ou consultez directement notre laboratoire.